
Laser 2D vs 3D: kiedy rury i profile wymagają innej technologii?
Kiedy obróbka rur i profili wymaga technologii cięcia laserowego 3D zamiast standardowego 2D? Laser 2D sprawdza się przy prostych, prostopadłych wycięciach, natomiast głowica 3D jest niezbędna do realizacji skomplikowanych kształtów przestrzennych, cięć pod kątem oraz precyzyjnych połączeń konstrukcyjnych.
Poniżej przedstawiamy techniczną analizę obu rozwiązań, która ułatwi dobór optymalnej metody dla Twojego projektu.
Laser 2D vs 3D: czym różnią się technologie cięcia rur i profili?
Cięcie laserowe to sprawdzona metoda obróbki metalu, stosowana m.in. w branży motoryzacyjnej, maszynowej czy budowlanej. Podstawa działania technologii 2D i 3D jest identyczna: skupiona wiązka o dużej energii topi lub odparowuje materiał. Proces bezstykowy redukuje drgania i odkształcenia, pozostawiając wąską i czystą szczelinę cięcia.
Różnice między tymi systemami sprowadzają się do kinematyki głowicy tnącej oraz możliwości obróbki przestrzennej.
Zrozumienie tych mechanizmów pozwala zoptymalizować proces produkcyjny, minimalizując straty materiałowe i skracając czas realizacji zlecenia.
Laser 2D i 3D w jednej tabeli
| Kryterium | Laser 2D | Laser 3D (głowica pięcioosiowa) |
| Osie sterowane | X, Y oraz Z jako kontrola odległości dyszy; przy rurach dochodzi oś obrotu materiału | X, Y, Z plus dwie osie skrętu głowicy (A, B) i synchronizowany obrót detalu |
| Kąt wiązki względem ścianki | Stały, 90° | Zmienny w trakcie cięcia, typowo 0–45° od pionu |
| Geometria wykonalna | Odcięcia prostopadłe, otwory i wycięcia prostopadłe do powierzchni | Ukosy, otwory pod kątem, przenikanie rur, kontury o zmiennym kącie, zamki centrujące |
| Ukosowanie pod spawanie | Niemożliwe — wymaga frezowania lub szlifowania po cięciu | Wykonywane w tym samym cyklu, bez operacji wtórnych |
| Przenikanie rur („rybie usta”) | Niemożliwe | Standardowa operacja |
| Złącza samopozycjonujące | Niemożliwe | Możliwe — wypusty, zamki, perforacje montażowe |
| Tolerancja wymiarowa | ±0,10–0,20 mm | ±0,10–0,30 mm, z kompensacją odchyłek hutniczych profilu |
| Kompensacja skręcenia i owalizacji profilu | Brak | Automatyczna, na podstawie pomiaru czujnikami odległości |
| Wymagane dane wejściowe | DXF, DWG | STEP, IGES (model przestrzenny) |
| Czas przygotowania programu | 15–30 min dla typowego detalu | 1–3 h dla detalu ze złożonymi połączeniami |
| Koszt roboczogodziny maszyny | Odniesienie 1,0 | 1,3–1,6 |
| Koszt gotowego detalu prostego | Niższy | Wyższy — nadmiarowa technologia |
| Koszt gotowego detalu złożonego | Wyższy po doliczeniu operacji wtórnych | Niższy — jedno ustawienie zamiast czterech operacji |
| Operacje eliminowane z procesu | Piłowanie, częściowo wiercenie | Piłowanie, wiercenie, frezowanie, ukosowanie, gratowanie, trasowanie |
| Optymalna wielkość serii | Duże serie detali powtarzalnych | Prototypy, małe i średnie serie, detale o zmiennej geometrii |
| Przygotowanie do zrobotyzowanego spawania | Wymaga przyrządów pozycjonujących | Detal samopozycjonuje się, przyrządy zwykle zbędne |
| Typowe zastosowania | Ramy meblowe, ogrodzenia, wsporniki, elementy seryjne | Kratownice, ramy pojazdów, konstrukcje rurowe, węzły spawane |
Zakres naszego centrum Trumpf Tube 7000: długość do 6500 mm, średnica rury do 254 mm, profil do 180 × 180 mm, grubość ścianki do 8 mm. Obrabiamy stal węglową, stal nierdzewną i aluminium. Szczegóły znajdziesz na stronie cięcie laserowe rur i profili.
Na czym polega cięcie laserowe 2D i 3D?
Cięcie laserowe 2D opiera się na pracy w dwóch wymiarach. Głowica porusza się w osiach X i Y, podczas gdy oś Z odpowiada za odległość dyszy od materiału. Cięcie odbywa się prostopadle do powierzchni detalów. Rozwiązanie to jest wysoce efektywne przy obróbce arkuszy blach oraz podstawowym cięciu profili, gwarantując gładkie krawędzie niewymagające dodatkowej obróbki mechanicznej.
Technologia 3D zapewnia znacznie większą swobodę geometryczną. Wykorzystanie wieloosiowych głowic (często pięcioosiowych) pozwala na płynną pracę w osiach X, Y, Z oraz rotację wokół detalu. Dzięki temu laser może prowadzić cięcie pod różnymi kątami. Takie rozwiązanie jest kluczowe w przypadku rur, profili oraz elementów tłoczonych, gdzie wymagana jest precyzyjna obróbka metali o nieregularnej formie.
Główne różnice konstrukcyjne i technologiczne
Kluczowa różnica konstrukcyjna wynika z liczby osi swobody układu tnącego. Urządzenia 2D przystosowane są do pracy w płaszczyźnie, co przy rurach i profilach ogranicza się do wykonywania prostych otworów i linii na ich powierzchniach bocznych, bez możliwości ukosowania krawędzi.
Nowoczesny park maszynowy dedykowany do technologii 3D, taki jak centra cięcia laserowego rur i profili, wykorzystuje zaawansowane układy kinematyczne. Głowica tnąca synchronizuje się z obrotem materiału, co umożliwia obróbkę w pełnym zakresie 360°. Oprogramowanie CNC kontroluje jednocześnie pozycję głowicy, moc wiązki oraz niweluje ewentualne nierówności materiału.
Przygotowanie produkcji wymaga tu zaawansowanych systemów CAD/CAM do generowania ścieżek i symulacji procesów, co eliminuje ryzyko kolizji i pozwala na kompleksową realizację najbardziej złożonych detali.
Rysunek pokazuje sześć operacji w widoku z boku: trzy wykonalne laserem 2D i trzy wymagające głowicy 3D.
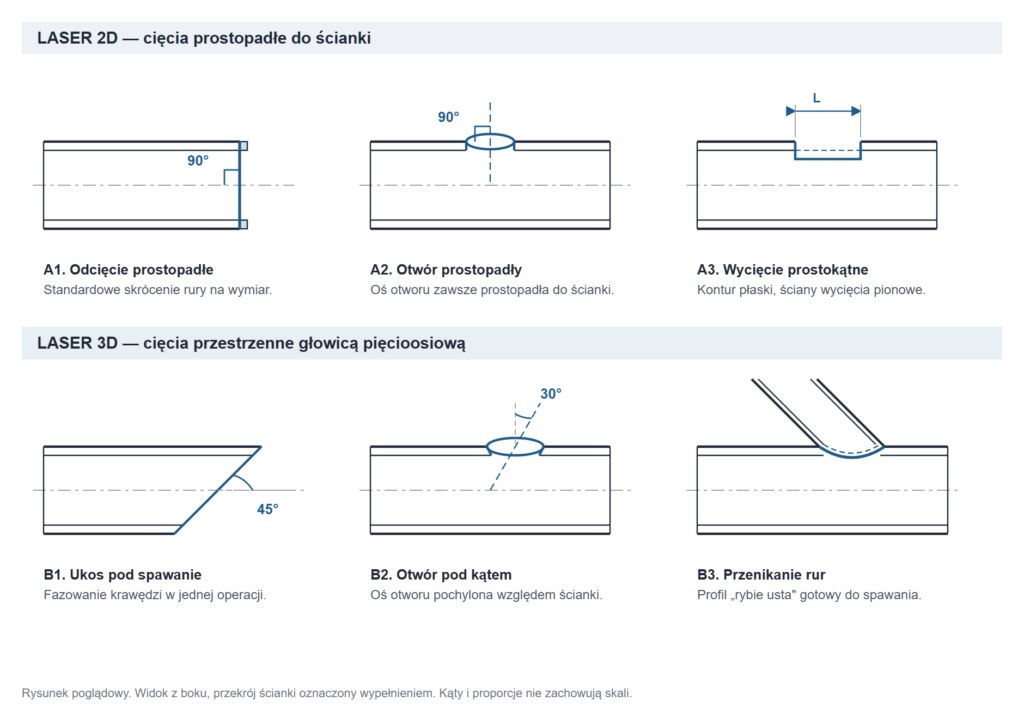
Opis poszczególnych operacji:
| Oznaczenie | Operacja | Technologia | Co zastępuje |
| A1 | Odcięcie prostopadłe 90° | 2D | Piłowanie i gratowanie czoła |
| A2 | Otwór prostopadły do ścianki | 2D | Trasowanie i wiercenie |
| A3 | Wycięcie prostokątne w ściance | 2D | Wiercenie z frezowaniem konturu |
| B1 | Ukos 45° na czole rury | 3D | Ukosowanie ręczne lub frezowanie |
| B2 | Otwór pod kątem 30° | 3D | Wiercenie w przyrządzie kątowym |
| B3 | Przenikanie rur, profil „rybie usta” | 3D | Trasowanie szablonem, wycinanie i dopasowanie ręczne |
Jak działa cięcie laserowe rur i profili w technologii 2D i 3D?
Wysoka gęstość energii wiązki laserowej pozwala na błyskawiczne stopienie metalu, a gaz osłonowy wydmuchuje płynny materiał ze szczeliny. Specyfika obróbki rur i profili wynika jednak z ich przestrzennego charakteru – trudniejszego dostępu do powierzchni oraz zmiennego przekroju, co determinuje wybór odpowiedniej kinematyki maszyny.
Mechanika procesu cięcia laserem dla rur i profili
W systemach 2D rura jest przemieszczana liniowo i obracana pod nieruchomą w osiach bocznych głowicą, która operuje prostopadle do powierzchni. Mechanika ta pozwala na wydajne wycinanie standardowych otworów montażowych czy prostych odcięć, jednak nie umożliwia zmiany kąta natarcia wiązki w trakcie cięcia.
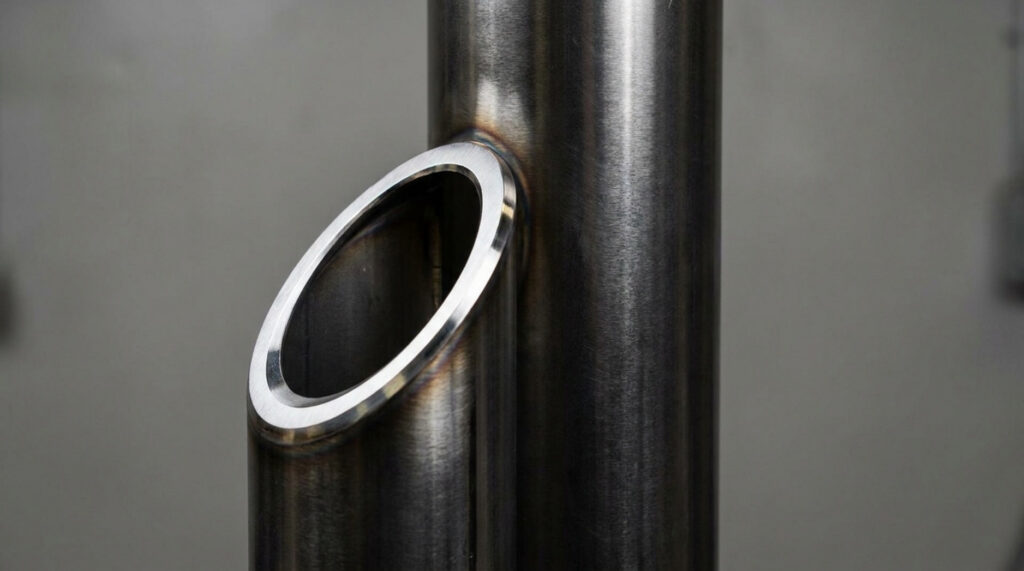
W technologii 3D proces jest znacznie bardziej zautomatyzowany i wielowymiarowy. Oś głowicy pochyla się w trakcie pracy, realizując cięcia pod zadanym kątem. Umożliwia to przygotowanie skomplikowanych połączeń ukośnych, takich jak przenikanie rur pod kątem (tzw. „rybie usta”). Zaawansowane sensory odległości i automatyczna kontrola ogniskowej utrzymują stabilne parametry procesu, nawet w przypadku materiałów o zmiennej grubości ścianki lub nieznacznych odkształceniach hutniczych.
Tolerancje wymiarowe i powtarzalność cięcia
Dokładność to fundament profesjonalnej obróbki metali. Precyzja wykonania w technologii CNC pozwala na uzyskanie tolerancji rzędu setnych części milimetra. Gwarantuje to wysoką powtarzalność seryjną, co jest niezbędne przy późniejszym zrobotyzowanym spawaniu lub zautomatyzowanym montażu.
Wykorzystując zaawansowane urządzenia, takie jak wycinarki z pięcioosiowymi głowicami, uzyskuje się niemal idealną prostopadłość krawędzi oraz minimalną strefę wpływu ciepła (HAZ).
Precyzyjne prowadzenie głowicy 3D eliminuje błędy pozycjonowania wynikające z obrotu długich profili, zachowując restrykcyjne normy branżowe. Utrzymanie standardu ISO 9001:2015 potwierdza, że proces cięcia, niezależnie od stopnia skomplikowania detalu, przebiega zgodnie z najwyższymi wymaganiami technicznymi.
Jakie są zalety i ograniczenia cięcia laserowego 2D i 3D?
Prawidłowy dobór technologii do specyfikacji projektu pozwala zoptymalizować koszty i czas produkcji. Obie metody eliminują konieczność stosowania tradycyjnych obróbek mechanicznych, jednak ich efektywność zależy od geometrii elementu docelowego.
Zalety cięcia laserowego 2D
Technologia 2D to przede wszystkim wysoka wydajność i szybkość przy produkcji seryjnej elementów płaskich oraz prostych profili. Oprogramowanie do nestingu minimalizuje straty materiałowe.
Jest to rozwiązanie ekonomiczne, łatwiejsze w programowaniu i idealne dla projektów niewymagających ukosowania krawędzi czy przestrzennego dopasowywania elementów.
Zalety cięcia laserowego 3D
Technologia 3D rozwiązuje problemy z produkcją gotowych do montażu elementów przestrzennych. Ruch głowicy w wielu osiach umożliwia realizację złożonych połączeń, perfekcyjne ukosowanie krawędzi pod spawanie oraz cięcie profili zamkniętych w miejscach trudnodostępnych.
Elementy schodzące z maszyny 3D nie wymagają dodatkowego wiercenia czy frezowania, co skraca całkowity łańcuch produkcyjny. Umożliwia to tworzenie innowacyjnych złączy montażowych (np. typu „puzzle”), które samopozycjonują się podczas spawania.
Kluczowe ograniczenia obu technologii
Laser 2D nie radzi sobie z przestrzenną zmianą kąta cięcia, co przy skomplikowanych konstrukcjach wymusza stosowanie dodatkowych operacji mechanicznych. Z kolei technologia 3D wymaga zaawansowanego oprogramowania CAD/CAM oraz wysoko wykwalifikowanej kadry inżynierskiej do przygotowania procesu.
Choć obróbka 3D wiąże się z wyższym kosztem pracy samej maszyny, w przypadku złożonych komponentów ostateczny rachunek ekonomiczny jest korzystniejszy ze względu na eliminację obróbek wtórnych.
Próg opłacalności technologii 3D
Wyższa stawka za roboczogodzinę maszyny 3D zwraca się wtedy, gdy eliminuje operacje wtórne. Rachunek jest prosty: policz, ile operacji znika z marszruty i ile czasu zajmowały.
Przykład: rama przestrzenna z 24 prętów rurowych, 48 końców do przygotowania.
| Operacja | Wariant 2D | Wariant 3D |
| Cięcie laserowe | 40 min | 65 min |
| Trasowanie profilu przenikania | 48 × 3 min = 144 min | — |
| Wycinanie i dopasowanie ręczne | 48 × 6 min = 288 min | — |
| Ukosowanie krawędzi | 48 × 2 min = 96 min | — |
| Gratowanie | 48 × 1 min = 48 min | — |
| Wykonanie przyrządu spawalniczego | wymagane | zbędne (zamki centrujące) |
| Razem czas robocizny | 616 min (10,3 h) | 65 min (1,1 h) |
Nawet przy stawce maszyny 3D wyższej o 60% całkowity koszt wykonania spada, ponieważ z marszruty znika ponad dziewięć godzin pracy ślusarskiej. Do tego dochodzi powtarzalność: profil wycięty programowo jest identyczny w każdej sztuce, czego dopasowanie ręczne nie zapewnia.
Kiedy 3D się nie zwraca: detale o wyłącznie prostopadłej geometrii, duże serie prostych odcinków, elementy, które i tak trafiają na obróbkę mechaniczną. W takich przypadkach 2D jest szybsze i tańsze, a technologia 3D pozostaje nadmiarowa.
Wybór wpływa też na to, co dzieje się dalej z krawędzią — szczegóły opisujemy w artykule o jakości krawędzi po cięciu laserowym.
Kiedy rury i profile wymagają innej technologii laserowej?
Decyzja o wyborze między 2D a 3D powinna wynikać bezpośrednio z analizy dokumentacji technicznej i modelu konstrukcyjnego. Dopasowane rozwiązania technologiczne decydują o trwałości konstrukcji oraz kosztach jej wytworzenia.
Typowe przypadki zastosowań technologii 2D
Obróbka 2D jest właściwym wyborem dla projektów o prostej geometrii. Zastosowanie znajduje przy cięciu linii prostych, otworów montażowych i podstawowych kształtów prostopadle do ścianki profilu.
Przykłady obejmują: proste ramy meblowe, standardowe systemy ogrodzeniowe, elementy wspornikowe oraz seryjną produkcję detali konstrukcyjnych, gdzie nie jest wymagane przygotowanie krawędzi pod spawanie pod kątem.
Sytuacje, które wymagają cięcia laserowego 3D
Laser 3D jest niezbędny tam, gdzie inżynieria wymaga idealnego dopasowania przestrzennego. Do najważniejszych obszarów należą:
- Złożone geometrie i połączenia: przenikanie rur, dokładne złącza ukosowane (miter joints) stosowane w zaawansowanych konstrukcjach stalowych.
- Motoryzacja i maszyny przemysłowe: precyzyjnie dopasowane elementy ram, konstrukcje klatkowe oraz podzespoły o wysokiej wytrzymałości zmęczeniowej.
- Branża konstrukcyjna i HVAC: skomplikowane rurociągi, kanały wentylacyjne i architektoniczne detale nośne.
- Inteligentne systemy montażowe: wycinanie zamków centrujących, wypustów i perforacji, które eliminują konieczność budowy skomplikowanych przyrządów spawalniczych.
Meblarstwo i wyposażenie wnętrz
Typowy detal: stelaż stołu lub regału z profilu zamkniętego 40 × 40 × 2 mm.
Proste ramy o połączeniach prostopadłych realizujemy laserem 2D — otwory montażowe, wycięcia pod półki i odcięcia na wymiar. Technologia 3D wchodzi do gry przy formach ukośnych: nogi rozstawione pod kątem, blaty na stelażu trapezowym, konstrukcje z rur giętych łączonych pod kątem innym niż 90°.
Przykład z produkcji: stelaż o czterech nogach pochylonych pod kątem 8°. W wariancie 2D każda noga wymaga ukosowania czoła na szlifierce, co daje 8 dodatkowych operacji na sztukę i widoczne różnice w szczelinie spoiny. Laser 3D wycina ukos od razu, a spoina jest równomierna na całym obwodzie — istotne przy meblach z widoczną spawaną ramą.
Konstrukcje stalowe i budownictwo
Typowy detal: węzeł kratownicy z rur okrągłych o średnicy 76–159 mm.
Kratownica rurowa to podręcznikowy przypadek dla lasera 3D. Każdy pręt skratowania przenika w pas pod innym kątem, a profil styku musi odwzorować krzywą przenikania. Wykonanie tego ręcznie oznacza trasowanie szablonem, wycinanie palnikiem i dopasowanie szlifierką — kilkanaście minut na jeden koniec pręta, z wynikiem zależnym od wprawy pracownika.
Laser 3D wycina profil przenikania wraz z ukosem pod spoinę czołową. Elementy wchodzą w siebie z luzem zgodnym z dokumentacją, co jest warunkiem uzyskania spoiny o pełnej nośności. Certyfikaty TÜV 1090 i 3834, które posiadamy, potwierdzają zgodność procesu z wymaganiami dla konstrukcji stalowych.
Motoryzacja i maszyny przemysłowe
Typowy detal: klatka bezpieczeństwa, rama podwozia, wspornik silnika.
Tu decyduje powtarzalność i przygotowanie pod zrobotyzowane spawanie. Ramy przestrzenne składają się z kilkudziesięciu prętów łączonych pod różnymi kątami, a odchyłka jednego węzła propaguje się na całą konstrukcję.
Cięcie 3D pozwala wprowadzić zamki centrujące — wypusty i gniazda wycinane w łączonych profilach. Elementy składają się w jednej pozycji, bez przyrządu spawalniczego. Dla serii prototypowej lub krótkiej to oszczędność rzędu kilku tygodni i kosztu wykonania oprzyrządowania, który przy ramie przestrzennej bywa porównywalny z kosztem samej partii detali.
Kiedy wybrać którą technologię — podsumowanie branżowe
| Branża | Typowy detal | Rekomendacja |
| Meblarstwo | Ramy proste, stelaże prostopadłe | 2D |
| Meblarstwo | Stelaże skośne, nogi pochylone | 3D |
| Ogrodzenia i balustrady | Słupki, przęsła, otwory montażowe | 2D |
| Konstrukcje stalowe | Belki i słupy z otworami | 2D |
| Konstrukcje stalowe | Kratownice rurowe, węzły przenikające | 3D |
| Motoryzacja | Wsporniki płaskie, uchwyty | 2D |
| Motoryzacja | Ramy przestrzenne, klatki, podwozia | 3D |
| Maszyny rolnicze | Ramy nośne z profili zamkniętych | 2D lub 3D zależnie od kątów |
| HVAC | Kanały i rurociągi z odgałęzieniami | 3D |
| Sprzęt fitness | Ramy z rur giętych, łączenia kątowe | 3D |
Jak dopasować technologię do wymagań projektu i konstrukcji?
Proces doboru odpowiedniego systemu cięcia powinien opierać się na następujących kryteriach:
- Złożoność kształtu: cięcia prostopadłe realizuje system 2D; złącza przestrzenne, ukosowanie i kontury o zmiennym kącie wymagają głowicy 3D.
- Parametry materiału: nowoczesne systemy 3D umożliwiają obróbkę ciężkich profili (np. do 180×180 mm lub rur o średnicy do 254 mm) oraz grubych ścianek, z odpowiednim zachowaniem kontroli ciepła.
- Tolerancje montażowe: systemy wieloosiowe lepiej kompensują odchyłki hutnicze materiału, zapewniając bezproblemowy montaż konstrukcji.
- Wielkość partii produkcyjnej: chociaż 2D jest optymalne dla prostych, wielkoseryjnych detali, obróbka 3D często okazuje się bardziej rentowna przy produkcjach jednostkowych i prototypach, dzięki eliminacji obróbek ręcznych.
- Wymagania spawalnicze: jeśli detal trafia na stanowisko zrobotyzowanego spawania, dokładność fazowania krawędzi z lasera 3D jest nieodzowna.
- Dane wejściowe: do optymalnego zaprogramowania maszyny 3D zalecane są modele przestrzenne (STEP, IGES), podczas gdy dla 2D często wystarczy dokumentacja płaska (DXF, DWG).
Odpowiednia technologia to taka, która realizuje założenia projektowe bez kompromisów jakościowych i wytrzymałościowych.
Kompleksowa obróbka metali przy użyciu systemów laserowych zrewolucjonizowała proces produkcyjny. Prace wymagające niegdyś cięcia piłą, wiercenia, frezowania i ręcznego gratowania są obecnie wykonywane w jednym zautomatyzowanym cyklu roboczym. Przekłada się to na diametralne skrócenie czasu produkcji oraz podniesienie jej niezawodności.
Nowoczesny park maszynowy umożliwia elastyczne zarządzanie produkcją, gdzie obróbka 3D daje projektantom pełną swobodę w tworzeniu wymagających układów geometrycznych. Technologia ta sprzyja również redukcji negatywnego wpływu na środowisko, optymalizując zużycie materiału i energii.
Inwestycja w precyzyjne technologie oraz współpraca z doświadczonym partnerem zapewniającym dostęp do zaawansowanych wycinarek przestrzennych, pozwala sprostać najbardziej rygorystycznym normom branżowym.
Skontaktuj się z naszym specjalistą i dobierz technologię precyzyjnie dostosowaną do wymagań Twojego projektu.
FAQ — cięcie laserowe 2D i 3D
Kiedy laser 3D jest opłacalny?
Wtedy, gdy eliminuje operacje wtórne. Przy ramie z 24 prętów rurowych technologia 3D usuwa z marszruty trasowanie, ręczne wycinanie profili przenikania, ukosowanie i gratowanie — łącznie ponad dziewięć godzin pracy ślusarskiej. Wyższa stawka za roboczogodzinę maszyny nie kompensuje tej różnicy. Dla detali o geometrii wyłącznie prostopadłej opłacalny pozostaje laser 2D.
Czym różni się laser 2D od 3D w cięciu rur?
Laser 2D prowadzi wiązkę zawsze prostopadle do ścianki i obraca rurę pod nieruchomą głowicą. Wykonuje odcięcia, otwory i wycięcia prostopadłe. Laser 3D zmienia kąt natarcia wiązki w trakcie cięcia dzięki dwóm dodatkowym osiom skrętu głowicy, co pozwala wykonać ukosy, otwory pochylone i profile przenikania rur.
Czy laser 3D wykona ukos pod spawanie?
Tak, w tym samym cyklu co cięcie na wymiar. Głowica pięcioosiowa wykonuje ukos w zakresie typowo 0–45° od pionu. Detal schodzi z maszyny z krawędzią gotową do spawania, bez frezowania ani szlifowania.
Jakie pliki są potrzebne do cięcia 3D?
Do programowania obróbki przestrzennej potrzebny jest model 3D w formacie STEP lub IGES. Dla cięcia 2D wystarczy dokumentacja płaska w DXF lub DWG. Jeśli dysponujesz tylko rysunkiem płaskim, a detal wymaga cięć kątowych, nasi technolodzy odtworzą model na podstawie dokumentacji — wydłuża to jednak przygotowanie produkcji.
Jakie rury i profile obrabiamy?
Nasze centrum Trumpf Tube 7000 przyjmuje elementy o długości do 6500 mm, rury o średnicy do 254 mm, profile do 180 × 180 mm oraz grubość ścianki do 8 mm. Obrabiamy stal węglową, stal nierdzewną i aluminium, w przekrojach okrągłych, kwadratowych, prostokątnych i owalnych.
Czy cięcie 3D wpływa na jakość spoiny?
Tak, korzystnie. Ukos wycięty programowo ma stałą geometrię na całym obwodzie, więc szczelina pod spoinę jest równomierna. Przy dopasowaniu ręcznym rozrzut szczeliny bywa znaczny, co przekłada się na zmienną głębokość wtopienia. Strefa wpływu ciepła po cięciu laserowym jest wąska i nie wymaga usuwania przed spawaniem.
Czy 3D zastępuje przyrządy spawalnicze?
W wielu przypadkach tak. Zamki centrujące, wypusty i gniazda wycięte w łączonych profilach powodują, że elementy składają się w jednej pozycji. Przy seriach prototypowych i krótkich oznacza to rezygnację z projektowania i wykonania oprzyrządowania — koszt, który przy ramie przestrzennej bywa porównywalny z kosztem samej partii detali.