
Dobór materiału pod laser: stal czy aluminium?

Zastanawiasz się, czy do cięcia laserowego lepiej sprawdzi się stal, czy aluminium? Stal to optymalny wybór dla projektów wymagających wysokiej wytrzymałości mechanicznej i sztywności konstrukcji, podczas gdy aluminium stanowi idealne rozwiązanie tam, gdzie kluczowa jest niska masa własna oraz doskonała naturalna odporność na korozję.
Wybór odpowiedniego surowca decyduje nie tylko o precyzji wykonania elementów na wymiar, ale wpływa na cały proces produkcyjny, żywotność detalu oraz końcowe koszty realizacji zadania.
Szybka ściąga: stal czy aluminium pod laser?
Jeśli potrzebujesz odpowiedzi w 30 sekund, zacznij od tego zestawienia. Szczegóły techniczne znajdziesz w dalszej części artykułu.
| Kryterium | Stal węglowa (S235JR, S355J2) | Stal nierdzewna (1.4301, 1.4404) | Aluminium (AW-5754, AW-6082) |
| Zakres grubości (nasz park maszynowy) | 0,5–25 mm | 0,5–20 mm | 1,0–20 mm |
| Gaz roboczy | Tlen (standard), azot dla czystej krawędzi | Azot | Azot |
| Prędkość cięcia — blacha 3 mm | ok. 4 200 mm/min | ok. 12 000 mm/min | ok. 11 000 mm/min |
| Prędkość cięcia — blacha 10 mm | ok. 1 600 mm/min | ok. 2 000 mm/min | ok. 1 700 mm/min |
| Jakość krawędzi po cięciu | Krawędź utleniona, ciemna — wymaga oczyszczenia przed malowaniem | Krawędź czysta, metaliczna, gotowa do spawania i montażu | Krawędź czysta przy poprawnych parametrach; ryzyko żużla od strony spodniej |
| Koszt materiału (odniesienie: stal węglowa = 1,0) | 1,0 | 3,5–5,0 | 2,5–3,5 |
| Koszt cięcia | Najniższy — tlen jest tani, prędkości wysokie | Wyższy — azot pod ciśnieniem 12–25 bar | Wyższy — azot pod ciśnieniem 12–25 bar, wolniejsze cięcie powyżej 8 mm |
| Gęstość | 7,85 g/cm³ | 7,9–8,0 g/cm³ | 2,70 g/cm³ |
| Odporność korozyjna bez powłok | Brak — wymaga malowania lub cynkowania | Bardzo wysoka | Wysoka (naturalna warstwa tlenku glinu) |
| Typowe zastosowania | Ramy maszyn, konstrukcje nośne, podstawy, wsporniki | Przemysł spożywczy, chemiczny, medyczny, elementy widoczne | Konstrukcje lekkie, obudowy elektroniki, radiatory, elektromobilność |
Wybierz stal węglową, gdy liczy się sztywność, budżet i seria produkcyjna, a element i tak zostanie polakierowany.
Wybierz stal nierdzewną, gdy detal pracuje w wilgoci, kontakcie z żywnością lub chemią albo pozostaje widoczny.
Wybierz aluminium, gdy kluczowa jest masa, odprowadzanie ciepła lub odporność na warunki zewnętrzne bez powłok malarskich.
Co decyduje o wyborze materiału pod cięcie laserowe: stal czy aluminium?
Laserowe cięcie umożliwia obróbkę metali z najwyższą precyzją, jednak każdy stop reaguje inaczej na działanie skoncentrowanej wiązki ze względu na unikalne właściwości fizykochemiczne.
Dopasowane rozwiązania materiałowe pozwalają zoptymalizować proces cięcia, zapobiegając powstawaniu zadziorów, odkształceń termicznych oraz nieuzasadnionych wydatków operacyjnych.
Jakie parametry materiału wpływają na jakość cięcia laserem?
Przebieg obróbki uzależniony jest przede wszystkim od przewodnictwa cieplnego, refleksyjności oraz temperatury topnienia danego surowca. Aluminium charakteryzuje się bardzo wysokim przewodnictwem cieplnym, co wymusza aplikację większej mocy w celu odpowiedniego stopienia materiału wzdłuż linii cięcia.
Ponadto metale o wysokim współczynniku odbicia światła odbijają znaczną część energii promieniowania, co w ekstremalnych przypadkach obciąża elementy optyki maszyny.
Temperatura topnienia stanowi tylko jeden z parametrów – dla przykładu tytan topi się dopiero w temperaturze 1668°C, jednak jego obróbka laserem światłowodowym jest wysoce efektywna ze względu na wysoką absorpcję fali z tego źródła. Kompleksowa realizacja obróbki wymaga uwzględnienia wszystkich parametrów fizycznych metali we wspólnym zestawieniu.
Rola grubości, gęstości i czystości powierzchni w cięciu laserowym
Grubość arkusza rzutuje bezpośrednio na wymagania względem mocy wycinarki oraz czasu trwania operacji. Przekroczenie nominalnych możliwości obrabiarki CNC prowadzi do degradacji gładkości krawędzi, powstawania deformacji lub braku całkowitego rozdzielenia detalu. Istotnym czynnikiem jest również gęstość metalu, która decyduje o aerodynamice i skuteczności wydmuchiwania stopiwa ze szczeliny cięcia.
Czystość powłoki zewnętrznej stanowi fundament bezproblemowej obróbki. Zanieczyszczenia takie jak rdza, zgorzelina hutnicza, resztki farb oraz oleje drastycznie destabilizują wiązkę, potęgując powstawanie żużla. Powłoki zewnętrzne również wymagają korekty technologii.
Warstwa cynku na stali paruje w znacznie niższej temperaturze niż metal bazowy, co obniża stabilność cięcia i generuje niebezpieczne gazy. Zbliżony mechanizm zachodzi przy warstwach anodowych aluminium, które posiadają odmienny od rdzenia wskaźnik absorpcji energii.
Jaki wpływ ma rodzaj i moc lasera oraz gaz pomocniczy?
Rodzaj generatora wiązki stanowi podstawę efektywnej obróbki metali. Nowoczesne lasery światłowodowe (fiber) – takie jak stosowane w naszej firmie urządzenia z serii Trumpf TruLaser – doskonale radzą sobie z cięciem materiałów trudnych, w tym aluminium i stali nierdzewnej. Ich fala (o długości ok. 1,07 µm) jest wchłaniana przez metale znacznie lepiej niż promieniowanie ze starszych laserów gazowych CO2.
Moc sprzętu musi być bezwzględnie skorelowana z twardością i grubością materiału. Równie krytyczny jest dobór gazu roboczego. Tlen używany jest powszechnie do stali węglowej w celu napędzenia egzotermicznej reakcji spalania, co zwiększa prędkość cięcia kosztem wytworzenia się warstwy tlenków na krawędzi roboczej.
Azot, służący jako gaz obojętny, jest niezbędny przy stali nierdzewnej oraz aluminium – chroni krawędź przed utlenieniem i zapewnia rzaz idealnie przygotowany pod gięcie prasami krawędziowymi czy spawanie.
Stal do cięcia laserowego – właściwości, zalety i ograniczenia
Zastosowanie stopów żelaza w precyzyjnej obróbce metali to branżowy standard. W zależności od założeń konstrukcyjnych istnieje szeroki wybór specyfikacji technicznych gwarantujących pożądane rezultaty wytrzymałościowe.
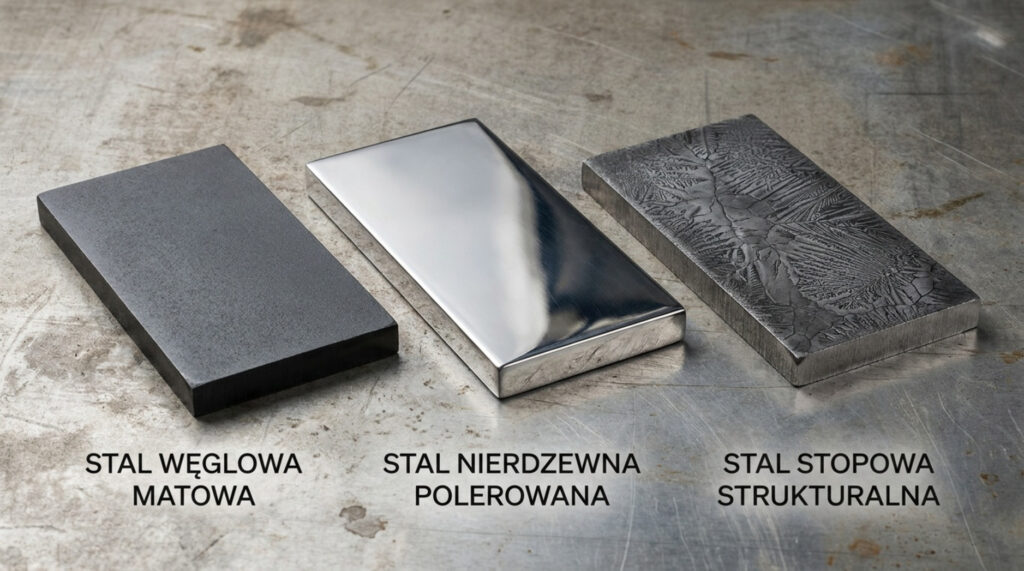
Rodzaje stali wykorzystywane w obróbce laserowej: czarna, nierdzewna, konstrukcyjna
W produkcyjnych procesach przemysłowych wyodrębniamy trzy dominujące kategorie:
- Stal czarna (węglowa): Zapewnia wysoką sztywność konstrukcyjną przy zachowaniu przystępnego kosztu wytworzenia. Wycinanie laserowe z asystą tlenu jest wysoce wydajne. Oksydacja na krawędzi tnącej jest w większości elementów maszynowych stanem w pełni akceptowalnym.
- Stal nierdzewna: Zapewnia całkowitą odporność korozyjną wymaganą przez przemysł spożywczy, medyczny oraz chemiczny. Wykorzystanie strumienia azotu podczas obróbki utrzymuje nienaruszoną strukturę metaliczną na linii cięcia. Właściwości te osiągamy, pracując na gatunkach 304 oraz kwasoodpornym 316L.
- Stale stopowe: Dodatki stopowe (chrom, molibden, nikiel) parametryzują twardość i zapobiegają degradacji cieplnej, wymuszając indywidualne kalibracje głowicy tnącej.
Gatunki stali — parametry istotne dla cięcia laserowego
| Gatunek | Nr materiału | Odpowiednik | Re / Rp0,2 | Rm | Przewodność cieplna | Gaz | Maks. grubość | Typowe zastosowanie |
| S235JR | 1.0038 | St3S, A283C | ≥ 235 MPa | 360–510 MPa | ok. 50 W/m·K | Tlen | 25 mm | Wsporniki, podkładki, konstrukcje ogólne, elementy pod gięcie |
| S355J2 | 1.0577 | 18G2A | ≥ 355 MPa | 470–630 MPa | ok. 45 W/m·K | Tlen | 25 mm | Ramy maszyn, konstrukcje nośne, elementy obciążone dynamicznie |
| DC01 | 1.0330 | — | 140–280 MPa | 270–410 MPa | ok. 55 W/m·K | Tlen / azot | 3 mm | Blachy walcowane na zimno, obudowy, elementy tłoczone |
| 1.4301 | 1.4301 | AISI 304, 0H18N9 | ≥ 210 MPa | 520–720 MPa | ok. 15 W/m·K | Azot | 20 mm | Przemysł spożywczy, elementy widoczne, balustrady |
| 1.4404 | 1.4404 | AISI 316L | ≥ 220 MPa | 520–670 MPa | ok. 15 W/m·K | Azot | 20 mm | Środowiska chlorkowe, chemia, farmacja, instalacje morskie |
| 1.4016 | 1.4016 | AISI 430 | ≥ 260 MPa | 450–600 MPa | ok. 25 W/m·K | Azot | 12 mm | Stal ferrytyczna, elementy dekoracyjne, AGD |
Wartości Re podano dla grubości do 16 mm. Dla blach grubszych granica plastyczności spada zgodnie z EN 10025-2.
Wnioski dla technologa:
- S235JR i S355J2 tniemy identycznymi programami — różnica składu chemicznego jest zbyt mała, aby wymuszać odrębną parametryzację. Różnica ujawnia się dopiero przy gięciu: S235JR znosi mniejszy promień gięcia.
- 1.4301 i 1.4404 wymagają wyłącznie azotu. Cięcie tlenem trwale niszczy warstwę pasywną i odbiera stali odporność korozyjną.
- 1.4016 jako stal ferrytyczna ma wyższą przewodność cieplną niż gatunki austenityczne, co przekłada się na nieco wyższe prędkości cięcia przy tej samej grubości.
Czy stal S235 i S355 sprawdzają się pod laser? Argumenty techniczne
Konstrukcyjne stale S235 oraz S355 to w pełni certyfikowany i stabilny materiał dla technologii cięcia światłowodowego. Charakteryzują się bardzo dobrą zdolnością absorpcji wiązki lasera, co przekłada się na wysoką powtarzalność całych serii produkcyjnych.
Proces umożliwia uzyskiwanie idealnej zbieżności wymiarowej i gładkości krawędzi. Wariant S235 dysponuje większą plastycznością, stanowiąc doskonały materiał pod późniejsze gięcie. Gatunek S355 oferuje podwyższoną granicę plastyczności, stanowiąc optymalne rozwiązanie dla nośnych konstrukcji maszynowych i stelaży budowlanych.
Typowe grubości cięcia i parametry dla stali
Nowoczesny park maszynowy firmy gwarantuje szeroki zakres operacyjny. Urządzenia wyposażone w głowice fibrowe pozwalają na precyzyjne cięcie blach ze stali węglowej o grubości do 25 mm. Analogicznie, parametry obróbcze dla elementów ze stali nierdzewnej obejmują detale o grubości nieprzekraczającej 20 mm.
Maksymalizacja jakości krawędzi przy wymienionych gabarytach wymaga zastosowania optymalnego trybu pracy generatora, właściwej wartości ciśnienia wyrzutu gazu i dostosowania precyzyjnych wartości prędkości osi X/Y.
Poniższe wartości są danymi orientacyjnymi dla lasera światłowodowego o mocy ok. 6 kW, przy standardowym reżimie jakościowym. Rzeczywiste parametry ustalamy dla każdego zlecenia — zależą od mocy generatora, gatunku blachy, stanu powierzchni i geometrii detalu.
Stal węglowa (S235JR / 1.0038, S355J2 / 1.0577) — cięcie tlenem
| Grubość | Prędkość cięcia | Ciśnienie tlenu | Szerokość rzazu | Uwagi technologiczne |
| 0,5–1 mm | 8 000 mm/min | 4–6 bar | 0,10–0,15 mm | Alternatywnie azot — krawędź czysta, prędkość wyższa |
| 2 mm | 5 500 mm/min | 3–5 bar | 0,15 mm | — |
| 3 mm | 4 200 mm/min | 2–4 bar | 0,20 mm | — |
| 4 mm | 3 400 mm/min | 1,5–3 bar | 0,20 mm | — |
| 5 mm | 3 000 mm/min | 1,2–2,5 bar | 0,25 mm | — |
| 6 mm | 2 600 mm/min | 1,0–2,0 bar | 0,25 mm | — |
| 8 mm | 2 000 mm/min | 0,8–1,5 bar | 0,30 mm | Czas przebicia rośnie do 0,5–1 s |
| 10 mm | 1 600 mm/min | 0,7–1,2 bar | 0,35 mm | — |
| 12 mm | 1 300 mm/min | 0,6–1,0 bar | 0,40 mm | — |
| 15 mm | 1 000 mm/min | 0,5–0,9 bar | 0,45 mm | Wymagana blacha bez zgorzeliny walcowniczej |
| 20 mm | 700 mm/min | 0,5–0,8 bar | 0,50 mm | Czas przebicia 1,5–3 s na otwór |
| 25 mm | 500 mm/min | 0,4–0,7 bar | 0,60 mm | Górna granica procesu — zalecana konsultacja technologiczna |
Zwróć uwagę na zależność odwrotną: im grubsza blacha, tym niższe ciśnienie tlenu. Przy dużych grubościach nadmiar tlenu rozszerza reakcję egzotermiczną poza linię cięcia i psuje geometrię krawędzi.
Stal nierdzewna (1.4301 / 304, 1.4404 / 316L) — cięcie azotem
| Grubość | Prędkość cięcia | Ciśnienie azotu | Szerokość rzazu |
| 1 mm | 35 000 mm/min | 10–12 bar | 0,10 mm |
| 2 mm | 20 000 mm/min | 11–13 bar | 0,15 mm |
| 3 mm | 12 000 mm/min | 12–14 bar | 0,20 mm |
| 4 mm | 8 500 mm/min | 13–15 bar | 0,20 mm |
| 5 mm | 6 500 mm/min | 14–16 bar | 0,25 mm |
| 6 mm | 5 000 mm/min | 15–17 bar | 0,25 mm |
| 8 mm | 3 000 mm/min | 16–19 bar | 0,30 mm |
| 10 mm | 2 000 mm/min | 18–21 bar | 0,35 mm |
| 12 mm | 1 400 mm/min | 19–23 bar | 0,40 mm |
| 15 mm | 900 mm/min | 20–25 bar | 0,50 mm |
| 20 mm | 450 mm/min | 22–25 bar | 0,60 mm |
Zużycie azotu rośnie wraz z grubością i ciśnieniem — to główny składnik kosztu cięcia stali nierdzewnej powyżej 10 mm.
Aluminium (AW-5754, AW-5083, AW-6082) — cięcie azotem
| Grubość | Prędkość cięcia | Ciśnienie azotu | Szerokość rzazu | Uwagi technologiczne |
| 1 mm | 28 000 mm/min | 11–13 bar | 0,10 mm | Ryzyko falowania cienkiej blachy — stosujemy mostkowanie |
| 2 mm | 17 000 mm/min | 12–14 bar | 0,15 mm | — |
| 3 mm | 11 000 mm/min | 13–15 bar | 0,20 mm | — |
| 4 mm | 7 500 mm/min | 14–16 bar | 0,25 mm | — |
| 5 mm | 5 500 mm/min | 15–17 bar | 0,25 mm | — |
| 6 mm | 4 200 mm/min | 16–18 bar | 0,30 mm | — |
| 8 mm | 2 500 mm/min | 17–20 bar | 0,35 mm | Rośnie ryzyko żużla od strony spodniej |
| 10 mm | 1 700 mm/min | 18–22 bar | 0,40 mm | — |
| 12 mm | 1 100 mm/min | 20–24 bar | 0,45 mm | Zalecane gratowanie mechaniczne po cięciu |
| 15 mm | 700 mm/min | 22–25 bar | 0,55 mm | — |
| 20 mm | 350 mm/min | 22–25 bar | 0,70 mm | Górna granica procesu — wymagana ocena rysunku przed wyceną |
Aluminium tnie się wolniej niż stal nierdzewna o tej samej grubości mimo niższej temperatury topnienia. Odpowiada za to przewodność cieplna: 130–220 W/m·K wobec ok. 15 W/m·K dla stali nierdzewnej. Energia ucieka na boki arkusza, zamiast pozostawać w szczelinie cięcia.
Osiągalne tolerancje wymiarowe
| Zakres grubości | Tolerancja wymiaru | Prostopadłość krawędzi (EN ISO 9013) | Chropowatość Rz |
| 0,5–3 mm | ±0,05–0,10 mm | klasa 1 (u ≤ 0,10 mm) | 10–25 µm |
| 3–8 mm | ±0,10–0,15 mm | klasa 1–2 (u ≤ 0,20 mm) | 25–50 µm |
| 8–15 mm | ±0,15–0,30 mm | klasa 2 (u ≤ 0,35 mm) | 50–90 µm |
| 15–25 mm | ±0,30–0,50 mm | klasa 2–3 | 90–150 µm |
Zasady projektowe wynikające z tych wartości:
- Minimalna średnica otworu: 1,0 × grubość blachy dla stali nierdzewnej i aluminium ciętych azotem, 1,5 × grubość dla stali węglowej ciętej tlenem.
- Minimalna szerokość mostka między otworami: 1,0 × grubość blachy, nie mniej niż 1 mm.
- Minimalny promień naroża wewnętrznego: połowa szerokości rzazu, praktycznie 0,2–0,3 mm.
- Tolerancje ogólne dla wymiarów nietolerowanych przyjmujemy według EN ISO 2768-m, o ile rysunek nie stanowi inaczej.
Znaczenie powłok i czystości powierzchni stali
Integralność powierzchni blach warunkuje dokładność technologiczną sprzętu CNC. Warstwy tlenkowe uformowane na gorąco, ogniska rdzy lub resztki smarne zakłócają dynamikę procesu. Prowadzi to do powstawania nawisów z żużla oraz ryzyka rykoszetowania odprysków metalu w stronę optyki głowicy laserowej.
Stal ocynkowana stanowi wyzwanie obróbcze – temperatura parowania cynku obniża jednorodność strefy cięcia i utrudnia otrzymanie gładkiej krawędzi detalu. Precyzyjna obróbka metali z powłoką antykorozyjną wymaga wdrożenia zaawansowanych systemów wentylacyjnych, chroniących operatorów przed szkodliwymi oparami galwanicznymi.
Jaki gaz pomocniczy wybrać do stali: tlen czy azot?
Typ tłoczonego gazu definiuje prędkość procesu obróbczego oraz morfologię uciętej krawędzi:
- Tlen (O₂): Preferowany do stali węglowej. Podtrzymanie reakcji wypalania metalu zwiększa penetrację arkusza i przyspiesza realizację zadania. Produktem ubocznym pozostaje ciemniejsza, utleniona krawędź – wymagająca najczęściej mechanicznego usunięcia tlenków przed nałożeniem farb proszkowych.
- Azot (N₂): Gaz niezbędny podczas pracy ze stalą nierdzewną oraz użyteczny przy cięciu stali czarnej w sytuacjach wymuszających nieskazitelną jakość bocznej ściany rzazu. Strumień skutecznie wygasza oksydację, zdmuchując ciekłe stopiwo, przez co krawędzie elementów na wymiar od razu nadają się do lakierowania.
W jakich przypadkach stal jest najlepszym wyborem?
Zastosowanie stali ma pełne uzasadnienie inżynieryjne w projektach wykazujących potrzebę:
- Wysokiej wytrzymałości na obciążenia: Systemy rur i profili nośnych, podwozia oraz układy przenoszące wibracje wymagają najwyższej sztywności i integralności strukturalnej (np. z zastosowaniem S355).
- Wysokiej tolerancji na temperatury robocze: Elementy osłon termicznych, strefy układów wydechowych i turbin, gdzie stale kwasoodporne bez problemu funkcjonują powyżej granicy 300°C.
- Zarządzania budżetem: Obróbka stali węglowej pozostaje rozwiązaniem o najniższych jednostkowych kosztach materiału i wytworzenia w skali wielkoseryjnej.
- Sprawności operacji następczych: Stale niestopowe wykazują doskonałą spawalność w technologiach MIG/MAG/TIG oraz podatność na bezproblemowe formowanie.
- Pracy w warunkach korozyjnych: Zastosowanie stali w gatunku 316L zapewnia wysoką wytrzymałość oraz warstwę pasywną stale odbudowującą powierzchnię w razie naruszenia jej ciągłości.
Aluminium w cięciu laserowym – kiedy warto je wybrać?
Aluminium stanowi fundament nowoczesnych i zoptymalizowanych wagowo rozwiązań inżynieryjnych. Laserowe cięcie aluminium za sprawą systemów typu fiber stało się procesem powtarzalnym i niezwykle precyzyjnym, pod warunkiem zachowania restrykcyjnych procedur produkcyjnych.
Najczęściej stosowane rodzaje aluminium pod laser
Rozkład pierwiastków stopowych determinuje sposób obróbki poszczególnych arkuszy. W inżynierii metali wyróżnia się następujące grupy:
- Seria 1xxx (np. 1050): Zbliżone do czystego aluminium komercyjnego. Ekstremalnie plastyczne, łatwe do wycinania laserem, odznaczające się całkowitą odpornością na korozję kosztem niższych właściwości nośnych.
- Seria 5xxx (np. 5083, 5754): Domieszki magnezu zapewniają znakomitą obrabialność spawalniczą oraz odporność na niekorzystne oddziaływanie środowiska morskiego. Wykorzystywane głównie w transporcie i branży stoczniowej.
- Seria 6xxx (np. 6061, 6082): Związki magnezu z krzemem. Cechują się doskonałym stosunkiem wytrzymałości do możliwości formowania strukturalnego. Powszechne w elementach wykończenia architektonicznego i konstrukcyjnego.
- Seria 7xxx (np. 7075): Stopy na bazie cynku osiągające granice wytrzymałości konwencjonalnej stali węglowej. Ze względu na restrykcyjną spawalność przeznaczone wyłącznie dla precyzyjnego przemysłu lotniczego i zbrojeniowego.
Prawidłowe wykonanie elementu wymaga każdorazowej rekonfiguracji mocy, ogniskowej lasera i profilu prędkości dla wybranego gatunku.
Gatunki aluminium — parametry istotne dla cięcia laserowego
| Gatunek | Oznaczenie chemiczne | Stan | Rp0,2 | Rm | Przewodność cieplna | Maks. grubość | Typowe zastosowanie |
| EN AW-1050A | Al 99,5 | H14 | ≥ 85 MPa | 105–145 MPa | ok. 230 W/m·K | 15 mm | Elementy przewodzące, osłony, wykładziny |
| EN AW-5754 | AlMg3 | H111 | ≥ 80 MPa | 190–240 MPa | ok. 130 W/m·K | 20 mm | Transport, zbiorniki, konstrukcje spawane |
| EN AW-5083 | AlMg4,5Mn0,7 | H111 | ≥ 125 MPa | 275–350 MPa | ok. 120 W/m·K | 20 mm | Przemysł stoczniowy, cysterny, konstrukcje morskie |
| EN AW-6082 | AlSi1MgMn | T6 | ≥ 260 MPa | ≥ 310 MPa | ok. 170 W/m·K | 20 mm | Konstrukcje nośne, elementy maszyn, profile |
| EN AW-6061 | AlMg1SiCu | T6 | ≥ 240 MPa | ≥ 290 MPa | ok. 170 W/m·K | 20 mm | Elementy obrabiane skrawaniem, ramy, mocowania |
| EN AW-7075 | AlZn5,5MgCu | T6 | ≥ 460 MPa | ≥ 540 MPa | ok. 130 W/m·K | 12 mm | Lotnictwo, formy, elementy o najwyższej wytrzymałości |
Wnioski dla technologa:
- Seria 5xxx to najwygodniejszy materiał pod laser i późniejsze spawanie. AW-5754 rekomendujemy jako gatunek domyślny dla konstrukcji spawanych.
- Seria 6xxx w stanie T6 tnie się bez problemu, ale strefa wpływu ciepła miejscowo obniża twardość. Przy elementach o wysokich wymaganiach wytrzymałościowych uwzględnij to w obliczeniach.
- AW-7075 wymaga zwiększonych naddatków i kontroli naprężeń — materiał jest podatny na pękanie w SWC. Nie zalecamy go do konstrukcji spawanych.
- AW-1050A o przewodności ok. 230 W/m·K jest najtrudniejszym gatunkiem w grubościach powyżej 10 mm. Energia rozprasza się szybciej, niż topi materiał wzdłuż linii cięcia.
Wyzwania: wysoka refleksyjność i przewodność cieplna aluminium
Prawidłowa obróbka stopów glinu uzależniona jest od opanowania dwóch kluczowych barier technologicznych:
- Wysoki stopień odbicia światła (refleksyjność): Czyste i wypolerowane powierzchnie aluminiowe zachowują się jak zwierciadło dla części fal światła, stanowiąc bezpośrednie zagrożenie dla generatorów opartych o środowisko gazowe (CO2). Technologia światłowodowa eliminuje ten kłopot dzięki zoptymalizowanej długości dostarczanej fali, doskonale pochłanianej przez dany metal.
- Wysoka dyspersja termiczna: Energia potrzebna na stopienie szczeliny ulega szybkiemu rozproszeniu na boki arkusza. Płynne cięcie realizuje się poprzez podniesienie mocy gęstościowej roboczego punktu skupienia lasera.
Typowe grubości i parametry cięcia aluminium
Nowoczesny park maszynowy zdolny jest wycinać elementy aluminiowe o grubości sięgającej 20 mm, pod warunkiem stałego dostarczania wysokiej mocy wiązki w porównaniu ze stalą o zbliżonym przekroju poprzecznym.
Ze względów technologicznych wydmuch cieczy ze szczeliny wspierany jest wyłącznie za sprawą azotu wtłaczanego pod ciśnieniem dochodzącym do 20 barów. Gwarantuje to ostre, czyste krawędzie bez konieczności poprawiania rzazu w dalszych fazach produkcyjnych.
O czym pamiętać decydując się na laserowe cięcie aluminium?
Wprowadzając części aluminiowe do dokumentacji technicznej, należy uwzględnić poniższe zależności wyrobu gotowego:
- Zarządzanie strefą odspajania: Nieskalibrowane parametry prędkości przyczyniają się do kumulacji twardego żużla oraz zadziorów wokół krawędzi, wymuszając wdrożenie dodatkowych roboczogodzin na obróbkę gratującą.
- Rozszerzalność i deformacje z udziałem temperatury: Aluminium pod wpływem podwyższonej temperatury reaguje wyginaniem lub falowaniem cienkich struktur. Optymalizację stanowią mostkowanie elementów, strefowanie obszarów cięcia oraz pełna mechaniczna stabilizacja arkusza blachy.
- Bilans ekonomiczny: Proces ten z reguły charakteryzuje się wyższym kosztem materiału, a wyłączność zastosowania technologii cięcia w azocie podnosi całościowe nakłady inwestycyjne w projekt.
- Odpowiedzialność wykonawcy: Pełnowartościowe cięcie metali nieżelaznych w znacznych grubościach zrzesza wokół projektu ekspertów oraz najnowsze maszyny numeryczne działające w standardach normy ISO 9001:2015.
Jakie zastosowania przemawiają za wyborem aluminium?
Aluminium deklasuje stopy konstrukcyjne, o ile założenia technologiczne skupiają się na:
- Redukcji obciążeń masowych: Budowa systemów elektromobilnych, lekkiego transportu oraz automatyki hal produkcyjnych, gdzie gęstość materiału wynosi jedynie 1/3 gęstości stali.
- Właściwościach pasywnych przed korozją: Powierzchnia metali nieżelaznych tworzy stałą, barierową warstwę tlenku glinu niepodatną na rdzewienie w zastosowaniach instalacji zewnętrznych bez zastosowania warstw lakierniczych.
- Rozpraszaniu oraz przewodnictwie fizycznym: Wysokie współczynniki transferu temperatury pozwalają produkować solidne osłony instalacji, wymienniki chłodnicze oraz obudowy jednostek operacyjnych w elektronice.
- Wartościach estetycznych: Aluminium charakteryzuje się sterylnym, nowoczesnym szlifem z pełną kompatybilnością formowania barw za sprawą elektrochemicznego anodowania komponentów.
Stal czy aluminium pod laser – porównanie kluczowych aspektów
Podjęcie ostatecznej decyzji pomiędzy wykorzystaniem stopów żelaza i aluminium musi odpowiadać ściśle zdefiniowanym celom budowanego obiektu, zachowując wymagany stopień dokładności.
Różnice w jakości i precyzji krawędzi po cięciu
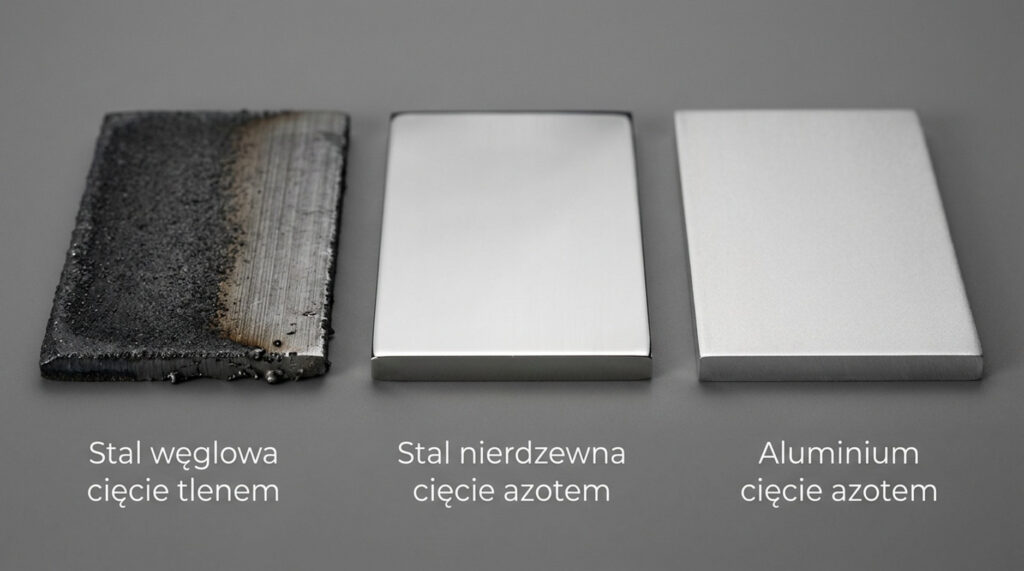
Zarówno jedne jak i drugie materiały można skutecznie wycinać, zachowując tolerancje geometryczne detalu w rygorze części setnych milimetra. Finalny rezultat objawia się na płaszczyźnie przecinanej:
- Stal czarna w osłonie tlenu: Posiada zauważalny osad tlenkowy pociemniający brzeg boczny, nadający się do odpylenia lub doczyszczenia we własnym zakresie przed malaturą.
- Stal nierdzewna w asyście azotu: Krawędź zachowuje pełną spójność strukturalną, pozostaje nieprzebarwiona i natychmiastowo zdatna do przekazania na działy montażu lub spawania.
- Aluminium z gazem neutralnym: Wymusza rygorystyczne sterowanie prędkością osiową głowicy. Przebieg prawidłowy nie generuje zadziorów, zaś źle skonfigurowany wyrzuca stały żużel na stronę spodnią metalu.
Wydajność, szybkość oraz koszty cięcia obu materiałów
Efektywność transferu wiązki bezpośrednio steruje budżetem usługi cięcia. Stal niestopowa przy użyciu gazu tlenowego zapewnia najszybsze odcięcie formy od struktury ze względu na wspomaganie temperaturowe z egzotermicznego spalania metalu. Stale kwasoodporne oraz profile aluminiowe obrabiamy za pomocą azotu bez aktywacji procesu wytopienia, co warunkuje spowolnienie cyklu maszyny.
Generacje światłowodowe radykalnie obniżyły jednak przepaść czasową pomiędzy wykorzystaniem poszczególnych rodzajów metali w stosunku do starej technologii gazowej typu CO2.
Oceniając budżet jednostkowy, należy traktować produkcję elementów na wymiar ze stali nierdzewnej lub aluminium jako wyższą barierę wejścia inwestycyjnego, mając jednak na względzie brak konieczności wydatków na zabezpieczenia malarskie lub ocynk.
Odporność na deformacje cieplne i zmiany termiczne
Struktury węglowe nie reagują na miejscowe aplikacje ekstremalnego gorąca z taką siłą jak układy z metali kolorowych. Cięte długie pasy profili stalowych lub otworowania o wysokim stopniu skomplikowania nie stanowią problemu operacyjnego dla zjawiska wichrowania blachy.
Glin pod wpływem cięcia punktowego pochłania promieniowanie termiczne po całych wymiarach blachy. Zabezpieczenie integralności cienkiego elementu zrealizować można, wdrażając procedury uwalniania naprężeń – cięcie cykliczne oraz stosowanie przerw technologicznych w trajektoriach lasera z zastosowaniem blokad (mikrozłącz).
Dostępność, cena i praktyczność w zastosowaniach przemysłowych
Globalna gospodarka udostępnia powszechne odmiany obu form surowców w trybie natychmiastowym, natomiast niestandardowe ulepszenia w arkuszach kwasoodpornych i wysokowytrzymałych mogą charakteryzować się wydłużonym terminem łańcucha dostaw.
Wytypowanie partnera obróbczego powinno jasno zweryfikować jego możliwości do precyzyjnego przecinania znacznych grubości aluminium przy utrzymaniu maksymalnej zgodności wymiarowej.
Praktyczne zapotrzebowanie budownictwa i przemysłu wyznacza stal węglową na koronne rozwiązanie kratownic wewnątrzzakładowych oraz stelaży maszyn roboczych, obniżając wagę zespołów konstrukcyjnych za pomocą profili i płatów stopów aluminiowych, gdy tego wymaga zapotrzebowanie na systemy bezkorozyjne.
Jak wybrać odpowiedni materiał pod laser? Praktyczne wskazówki
Świadome dysponowanie surowcami pozwala na kompleksową realizację budowy maszyn bez błędów strukturalnych. Dopasowane rozwiązania obejmują gruntowną analizę eksploatacyjną.
Kiedy lepiej wybrać stal?
Parametry fizyczne stopów żelaza determinują je do prac wymagających:
- Gwarancji utrzymania ekstremalnych sił własnych: Łoża frezarek, obudowy wałów, ramy, struktury poddane wielotonowym przeciążeniom udarowym.
- Odporności w kontakcie z wysoką temperaturą pracy: Układy przekraczające granice cieplne rzędu 150-300°C przy utrzymaniu stałych wymiarów z uwzględnieniem minimalnej rozszerzalności objętościowej.
- Utrzymania niskich wydatków operacyjnych: Proste wycinanie masowych ilości sztuk przy najniższych dostępnych marżach wyjściowych.
- Usprawnienia ciągu montażowego z zakresu prac ślusarskich: Zastosowanie bezproblemowego zgrzewania i precyzyjnej obróbki walcowaniem.
- Spełnienia rygorów przemysłu ciężkiej chemii: Przetwórstwo płynów i soli, instalacje kopalniane lub instalacje rozlewnicze przy konieczności stałego certyfikowania użytych blach z asortymentu 316L.
W jakich przypadkach aluminium jest korzystniejsze?
Realizacja form metali kolorowych jest bezkonkurencyjna dla obszarów doceniających:
- Ograniczenia masy własnej konstrukcji: Sektor pojazdów bezzałogowych, mobilna automatyzacja oraz logistyka powietrzna.
- Przetrwania w ekstremalnej wilgoci otoczenia: Wszelkie poszycia kadłubowe statków wodnych oraz architektura plenerowa i szkielety fotowoltaiczne.
- Systemów dyspersji energii elektrycznej oraz termicznej: Aluminiowe obudowy akumulatorowe, zespoły obwodów prądowych.
- Wysokiej wartości estetycznej materiału: Panele wizualne i zderzaki o matowym lub połyskliwym wykończeniu uzyskanym w procesach anodowania ochronnego.
Najczęstsze błędy przy doborze materiału do cięcia laserem i jak ich unikać
Błędy inżynieryjne w fazie rysunku wykonawczego potrafią drastycznie obniżyć sprawność parków maszynowych. Identyfikujemy główne obszary generujące problemy realizacyjne:
- Lakoniczna specyfikacja wyrobu: Operowanie zwrotami „aluminium” lub „nierdzewka” wymusza na dostawcach cięcia zgadywanie pożądanych parametrów spawalnych i zginających dla części, co skutkuje błędami produkcyjnymi.
- Rozwiązanie: Skonkretyzuj żądany podgatunek oraz dokładny parametr grubości lub przedstaw swoje wymagania inżynierom celem pomocy przy profesjonalnym doborze surowca.
- Zatajenie środowiska pracy wyrobu: Niewskazanie zapotrzebowania elementu na obciążenia chloru lub bezpośredni kontakt struktury z płynami pitnymi dla przemysłu żywieniowego skutkuje natychmiastowym unieważnieniem dopuszczenia elementu do użytku ze względu na zatrucie korozją strukturalną.
- Rozwiązanie: Formularze zamówienia muszą informować operatorów technicznych o docelowym zastosowaniu danej jednostki obróbczej.
- Brak planowania procesu finalnego produkcji: Nieuwzględnienie reżimów zgięcia pod prasą, wymogów spawania ręcznego i metod wytwarzania powłok malarskich, uniemożliwiające płynny przepływ części na warsztacie wykonawczym.
- Rozwiązanie: Przedstaw partnerom technologicznym kompletną wizję łączeń, co pozwala zoptymalizować gazy i programy dla rzazu ułatwiające następujące po nich czynności ślusarskie.
- Niedopasowanie wycinarki do arkuszy materiału: Obciążenie starych maszyn trudnymi stykami termicznymi i wysokim rygorem promieni na wąskich krawędziach kończy się ubytkiem wymiarowym z zadziorami i spalenizną dolnej połaci blach.
- Rozwiązanie: Powierz zlecenia wyłącznie wyspecjalizowanym jednostkom o ugruntowanej renomie z dostępem do bezproblemowej weryfikacji wymiarów wyciętych sztuk.
- Destrukcyjna pomyłka przy podaniu ciśnień dla gazów cięcia: Wytop nierdzewki przy otwartej linii z tlenem definitywnie degraduje obróbkę termiczną ze struktury stali. *
- Rozwiązanie: Wymagaj stanowczo potwierdzonej kontroli pracy z instalacjami opartymi na stacjach ciśnień gazu azotu dla wszelkich prac nad stalami nierdzewnymi i stopami aluminium.
W przypadku dylematów inżynierskich związanych z parametryzacją rysunków skonsultuj wytyczne przed zatwierdzeniem etapu zaopatrzenia materiałowego. Porozmawiaj z naszym specjalistą i dobierz technologię dostosowaną do Twoich potrzeb.
Tabela porównawcza: stal vs aluminium – na co zwrócić uwagę?
Zestawienie najważniejszych cech fizykochemicznych w formie technicznego porównania metali przemysłowych:
| Cecha | Stal węglowa (np. S235, S355) | Stal nierdzewna (np. 304, 316L) | Aluminium (np. 5052, 6061) |
| Gęstość robocza | ~7,85 g/cm³ (wysoka masa) | ~8,0 g/cm³ (najwyższa masa) | ~2,7 g/cm³ (bardzo niska masa sprzętu konstrukcyjnego) |
| Tolerancja mechaniczna rozciągania | Wysoka granica napięć (S235: ~360-510 MPa, S355: ~470-630 MPa) | Bardzo wysoka (304: 515-620 MPa) | Średnia i odpowiednio wysoka przy specjalistycznych formach (6061-T6: 210-310 MPa) |
| Parametry korozyjne powłok zewnętrznych | Słaba tolerancja (koroduje w zjawiskach opadów otwartych) | Bezwzględnie perfekcyjna (samoodbudowa osłon kwasów tlenku chromu) | Ochrona pasywna naturalna, obarczona powolnym wytrawieniem na styku z agresywną chemią zasadową |
| Jednostkowy wymiar finansowy (względny surowiec) | Najbardziej zrównoważony | Zauważalnie wysoki w budżetowaniu w stopach węglowych | Wypośrodkowany pomiędzy asortymentem węglowym i kwasowym w stawkach zróżnicowanych partii profili |
| Przystępność dla operatorów prac spawalniczych | Optymalna dla wszystkich warunków | Pełna i certyfikowana (techniki z osłonami MIG/TIG) | Wymaga stałej czystości przygotowanego warsztatu TIG do łączenia stopów |
| Przetwarzalność skrawaniem krawędzi i otworów roboczych | Ujednolicona, stabilna | Zaniżona twardością materiału | Wysoce przystępna przy minimalizacji rozmycia wióra osłonowego |
| Podatność do obróbki na działach wykończeniowych | Podkład, powlekanie proszkowe, ocynk ogniowy | Mechaniczne trawienie i walce ujednolicające dla struktur blach | Procesy anodowania przemysłowego i pozostawienia szlifu dla estetyki roboczej surowca |
| Status materiału dopuszczonego do produkcji żywienia | Kategorycznie zabroniona struktura surowa przed pokryciem ochronnym | Certyfikowane blachy kwasoodporne klas 300 / 316 | Zróżnicowane przy nadzorze anody chroniącej poszycie obrabiane |
| Szybkość propagacji temperatur (przewodnictwo) | Szybka (~50 W/m·K) | Utrzymująca i izolująca sprawnie (~16 W/m·K) | Wybitnie podatna na oddawanie temperatur na osprzęt zewnątrz (~160-220 W/m·K) |
| Trwałość przy zastosowaniach układów wysokotemperaturowych | Dopuszczalna dla pracy, ryzykowna obniżeniem obciążenia poza barierą krytyczną ok. 300°C | Trwała i niezawodna bez defektów uciągów maszyn | Nieodpowiednia do pracy na złączach form ciepłowniczych powyżej granicy ok. 150°C (uplastycznienie krawędzi) |
| Konfiguracja wypalania w promieniu strumienia urządzenia | Uruchomiona reakcja z użyciem gazu (tlen) przy wysokim tempie wydajności, skutkująca oksydacją wewnątrz złącza formy ucięcia | Ewakuacja ścieżki za sprawą azotu przy powłoce pozostawionej na krystalicznie czystym przebiegu obróbki | Podobny układ strumieniowego azotu bez zakłóceń dla zewnętrznych barier ochronnych detalu finalnego |
FAQ – najczęściej zadawane pytania o dobór materiału pod laser
Złożone procesy cięcia laserowego i precyzyjnej obróbki materiałów wymuszają odpowiednie przygotowanie teoretyczne i technologiczne. Poniżej przedstawiamy odpowiedzi na kluczowe zagadnienia podnoszone w procesie konsultacji technicznych.
Jak dobrać moc lasera do rodzaju i grubości materiału?
Właściwa kalibracja mocy jest wprost proporcjonalna do przekroju poprzecznego i stopnia zdolności termofizycznych rozpatrywanej blachy.
- Stal czarna: Skoncentrowana wiązka łatwo napędza egzotermiczne procesy przy asyście tlenu. Odpowiednia konfiguracja w zaawansowanym urządzeniu obsługuje grubości docierające aż do poziomu 25 mm blachy węglowej.
- Stal nierdzewna: Operacje gazowe z użyciem azotu wymagają wyższych nakładów energetycznych topiących barierę krystaliczną i natychmiastowo ewakuujących strukturę poza obrys cięcia. Skutkuje to skutecznym wycinaniem do poziomu blachy grubości ok. 20 mm.
- Aluminium: Dyspersja chłodząca struktur obrabianego arkusza powoduje stałe wytracanie na dostarczanej gęstości mocy lasera. Przy parametrach wykorzystania najwyższych poziomów dostarczanej w układzie fiber mocy proces tnie bezproblemowo do granicy ok. 20 mm przy wsparciu azotu o wysokim uderzeniu liniowym na złączu maszyny.
Precyzyjna koordynacja prędkości posuwu i wydajności turbin ciśnieniowych w oprogramowaniu CNC wymaga niezmiennego reżimu jakościowego potwierdzonego wiedzą zatrudnionej przy maszynach specjalistycznej kadry inżynieryjnej.
Czy każdy rodzaj aluminium i stali nadaje się do cięcia laserem?
Nowoczesne agregaty wyposażone w emiter długości fali rzędu 1 um są w stanie zaaplikować w pełni kontrolowane ucięcie we wszystkich standardowo sklasyfikowanych blachach inżynieryjnych, z wyłączeniem form skrajnie kruchych.
- Zespoły z rodziny stali węglowych oraz kwasoodpornych: Bez ograniczeń wykonawczych, z zastrzeżeniem doboru krzywej prądu roboczego pomiędzy standardami S235, S355, 304 i stopami kwasoodpornymi.
- Stopy lotnicze aluminium z grup lotniczych (7xxx) oraz obróbczych (6xxx): Gotowe do sprawnego zrealizowania rysunku CAD po uprzednim ustabilizowaniu naprężeń cieplnych poprzez mostkowania i układy cięcia naprzemiennego ze zmniejszoną dynamiką głowicy skrawającej przy wsparciu chłodziwa powietrznego (azotu).
Innowacyjne metody obróbki obejmują także tytan, miedź, lub mosiądz. Specyfikacja detalu powinna uwzględnić jednak fakt znacznego wzrostu trudności oraz wydłużenia cyklu produkcyjnego w przypadku materiałów o wyższym stopniu skomplikowania.
Jakie są typowe błędy podczas cięcia laserowego obu metali?
Pojawiające się defekty wyrobu na maszynach to skutek niewłaściwej parametryzacji technologicznej:
- Nieprawidłowe skalibrowanie mocy sprzętu: Generuje zadziory i nienaruszoną barierę pęknięcia przy zaniżonej mocy względem prędkości, powodując skosowanie bocznego profilu oraz powstawanie przetopień na krawędzi formy detalu aluminiowego i węglowego.
- Ustawienie prędkości liniowej posuwu ponad zalecaną barierę oporu ucięcia blachy: Rezultatem staje się drastyczne zmniejszenie gładkości obrysu krawędzi dolnych i wystąpienie problemów precyzji w zachowaniu odpowiednich wartości zadeklarowanej na szkicach formy okrągłości wykonanych przez rurki styków mocujących maszyn (dla profili rurowych i arkuszy zamkniętych).
- Wyrzut szkodliwego i utleniającego wyroby gazowego asystenta: Operacja z ciśnieniem poniżej wymaganego progu wewnątrz maszyny objawia się niemożnością usunięcia odpadu ze zwężenia pomiędzy blachami a odpadami, potęgując przestoje naprawcze w celu mechanicznego odbijania twardych nawisów szlamu z użyciem narzędzi warsztatowych.
- Zaangażowanie skorodowanego oraz natłuszczonego wyrobu półfabrykatów blachowych: Rozprasza gęstość w uderzeniu krawędzi roboczej światłowodu, psując parametry soczewki zabezpieczającej poprzez chmury odbijających się gazów uwięzionych na spalonej farbie powłokowej ucięcia metalowego.
Czym różni się cięcie stali czarnej od nierdzewnej pod laser?
Różnice leżą we wprowadzanych procesach fizycznych mających ustalić określone zapotrzebowania wyrobu oraz parametrów wyjściowych krawędzi.
- Asysta dla osłon gazowych:
- Stal czarna: Przeprowadzana przy gwałtownej cyrkulacji palącego się w ciśnieniu strumienia pierwiastków tlenu z butli centralnej przy znacznym podwyższeniu przebiegu szybkości głowicy ucięcia blachy po określonych strefach projektowych, tworząc twardą skorupę spalonego tlenku wokół szczeliny w profilach arkuszy.
- Stal nierdzewna: Obróbka cięciowa prowadzona neutralnym stłumieniem azotu zapobiegającego spaleniu wewnętrznej domieszki stali chromowanych i tytanowych ze szkodą dla form przeciwkorozyjnych i wykluczającego przebarwienia zgorzeli w widoku form osłonowych dla systemów kwasoodpornych i kranowych w medycynie maszynowej.
- Format widocznej na bocznych szczelinach uciętej szlifem barierowym płaszczyzny:
- Sektor stali niskowęglowych z asystą tlenową: Poszarpane drobne rowkowanie czarnej lub uderzającej w popielate i ciemnogranatowe prążkowanie sztywnej powierzchni brudu technologicznego wymagającej użycia obróbki krawędzi przed naniesieniem barier korozyjnych maszyn CNC.
- Sektor kwasowy (nierdzewne przy gazach z azotu centralnego): Sterylny szew odspojenia powłok blachy bez skaz i pręg z zachowanym jasnym lustrzanym pobłyskiem niewymagającym poprawek warsztatowych i gratowania przy przygotowaniu dla rur spawów konstrukcyjnych urządzeń produkcyjnych i przemysłowych.
Obróbka blach czarnych pozostaje ekonomicznym wariantem dla części zamkniętych niewymagających natychmiastowej higieny krawędzi przy najwyższych standardach pośpiechu cykli wykonawczych ucięcia części. Stal nierdzewna po zadeklarowaniu obróbki światłowodem na stanowiskach dla azotu w maszynie obniża tempo roboczogodziny ale dostarcza nieskazitelne elementy na wymiar, pozbawione jakiejkolwiek opłaty u rzemieślników na szlifierce przed dopuszczeniem ich pod ostateczne wykonawstwo elementów wyrobów inżynieryjnych.
Czy laser tnie miedź i mosiądz?
Tak. Lasery światłowodowe tną miedź i mosiądz, choć są to materiały wymagające. Oba mają bardzo wysoką przewodność cieplną (miedź ok. 400 W/m·K, mosiądz 110–125 W/m·K) oraz wysoki współczynnik odbicia dla fali 1,07 µm.
- Miedź: cięcie azotem do ok. 8 mm. Powyżej tej grubości proces staje się niestabilny.
- Mosiądz: cięcie azotem do ok. 10 mm. Odparowujący cynk wymaga wydajnej wentylacji stanowiska.
Głowica musi być wyposażona w zabezpieczenie przed promieniowaniem odbitym. Dla większych grubości metali kolorowych rekomendujemy cięcie strumieniem wody — proces przebiega bez wpływu temperatury i bez ograniczeń wynikających z refleksyjności.
Co jest droższe w cięciu — stal czy aluminium?
Aluminium. Różnica wynika z trzech składników kosztu:
| Składnik kosztu | Stal węglowa | Aluminium |
| Materiał (za kg) | Odniesienie 1,0 | 2,5–3,5 |
| Gaz roboczy | Tlen, 0,5–6 bar | Azot, 12–25 bar |
| Prędkość cięcia (10 mm) | 1 600 mm/min | 1 700 mm/min |
| Obróbka po cięciu | Zwykle usunięcie tlenków przed malowaniem | Zwykle gratowanie powyżej 8 mm |
Uwaga na przelicznik masowy: aluminium waży 2,7 g/cm³ wobec 7,85 g/cm³ dla stali. Ten sam detal wykonany z aluminium ma około jednej trzeciej masy, więc różnica w cenie za kilogram nie przekłada się wprost na cenę gotowego elementu. Przy porównaniu ofert licz koszt detalu, nie koszt kilograma.
Jaką maksymalną grubość blachy tniemy laserem?
Nasz park maszynowy obejmuje:
- stal węglowa — do 25 mm;
- stal nierdzewna — do 20 mm;
- aluminium — do 20 mm;
- rury i profile (Trumpf Tube 7000) — ścianka do 8 mm, średnica do 254 mm, profil do 180 × 180 mm, długość do 6500 mm.
Powyżej tych zakresów proponujemy cięcie strumieniem wody. Technologia WaterJet nie ma ograniczeń wynikających z refleksyjności ani przewodności cieplnej i nie tworzy strefy wpływu ciepła.
Czy stal ocynkowaną można ciąć laserem?
Tak, ale z zastrzeżeniami. Cynk paruje w temperaturze 907°C, czyli znacznie poniżej temperatury topnienia stali. Skutki to mniej stabilna szczelina cięcia, ryzyko przywierania żużla oraz konieczność odprowadzania oparów tlenku cynku. Stosujemy wtedy odrębne parametry i wzmocnioną wentylację stanowiska. Krawędź po cięciu pozostaje niezabezpieczona antykorozyjnie — powłoka cynku zostaje w tym miejscu usunięta i wymaga uzupełnienia.
Czy detale po cięciu laserowym wymagają gratowania?
Zależy od materiału i grubości:
- Stal nierdzewna cięta azotem — krawędź jest czysta, gratowanie zwykle zbędne.
- Stal węglowa cięta tlenem — na krawędzi pozostaje warstwa tlenków. Przed malowaniem proszkowym należy ją usunąć.
- Aluminium powyżej 8 mm — możliwe pozostałości żużla od strony spodniej. Zalecamy gratowanie mechaniczne.
Zakres obróbki wykończeniowej ustalamy na etapie wyceny, żeby detal trafił do Ciebie gotowy do montażu.
Jak przygotować plik do wyceny cięcia laserowego?
Przyjmujemy pliki DXF, DWG oraz STEP dla elementów przestrzennych. W zamówieniu podaj:
- gatunek materiału (np. 1.4301, a nie „nierdzewka”) oraz grubość;
- liczbę sztuk;
- tolerancje krytyczne, jeśli odbiegają od EN ISO 2768-m;
- linie gięcia i wymagany promień, jeśli detal trafi na prasę krawędziową;
- przeznaczenie elementu — kontakt z żywnością, środowisko chlorkowe, praca w podwyższonej temperaturze.
Te informacje pozwalają dobrać gaz roboczy, program cięcia i naddatki bez dodatkowych pytań, co skraca czas realizacji.