
Jakość krawędzi w cięciu laserowym: poradnik
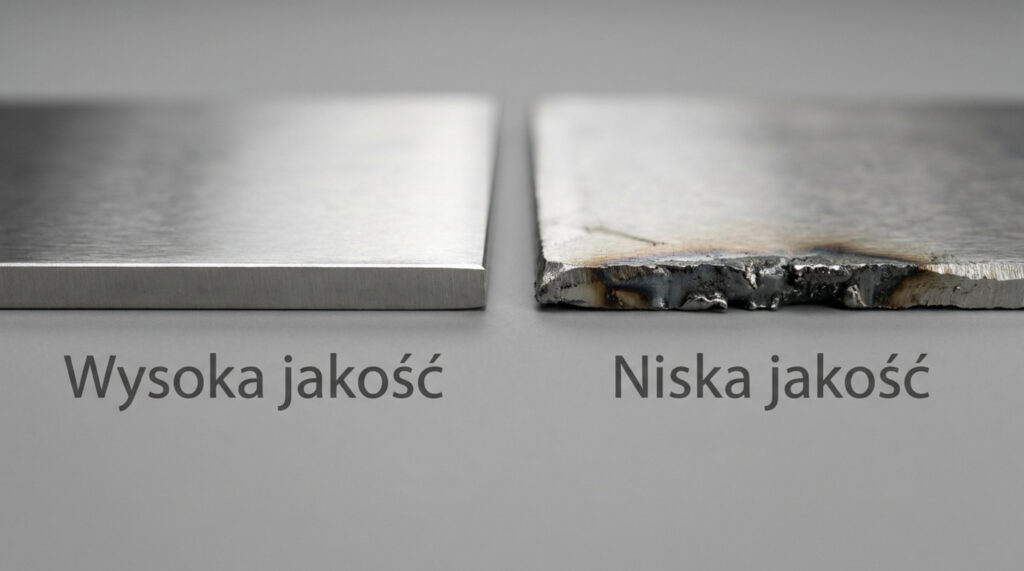
Jak uzyskać idealną jakość krawędzi w cięciu laserowym i uniknąć kosztownych poprawek w kolejnych etapach produkcji? Kluczem jest precyzyjny dobór parametrów wiązki, właściwe zarządzanie gazem osłonowym oraz zastosowanie zaawansowanego sprzętu.
Poniższy artykuł wyjaśnia, jak kontrolować proces obróbki, aby gotowe elementy na wymiar spełniały rygorystyczne normy przemysłowe i były natychmiast gotowe do spawania lub gięcia.
Czym jest jakość krawędzi w cięciu laserowym?
Jakość krawędzi w cięciu laserowym to mierzalny zestaw cech fizycznych i wizualnych materiału po zakończeniu obróbki termicznej. Obejmuje ona parametry takie jak gładkość powierzchni, prostopadłość cięcia, brak mikropęknięć, zminimalizowana ilość nagaru oraz brak stref przypaleń.
Właściwie wykonana krawędź jest czysta i pozbawiona defektów utrudniających dalszą obróbkę mechaniczną. W skali przemysłowej wysoka precyzja wykonania decyduje o powtarzalności produkcji oraz optymalizacji kosztów całego projektu.
Jaka jest rola jakości krawędzi w procesie cięcia laserowego?
Parametry krawędzi bezpośrednio warunkują dokładność wymiarową oraz funkcjonalność gotowego komponentu. W przypadku elementów pracujących w złożonych mechanizmach, najmniejszy zadzior lub nierówność prowadzi do błędów montażowych. W elementach konstrukcyjnych i obudowach maszyn krytyczna jest również estetyka.
Uzyskanie wysokiej jakości cięcia eliminuje konieczność dodatkowego gratowania lub szlifowania. Krawędź wolna od warstwy tlenków, uzyskiwana podczas cięcia w osłonie azotu, jest od razu przygotowana do procesów takich jak spawanie czy lakierowanie proszkowe.
Normy jakości krawędzi: klasy jakości wg ISO 9013
Do kategoryzacji jakości cięcia termicznego stosuje się międzynarodową normę ISO 9013. Dokument ten definiuje klasy jakości na podstawie dopuszczalnych tolerancji wymiarowych oraz chropowatości powierzchni (Rz). Standaryzacja pozwala na precyzyjne określenie wymagań technicznych pomiędzy wykonawcą a zleceniodawcą.
Co dokładnie normuje EN ISO 9013
Norma EN ISO 9013:2017 klasyfikuje jakość powierzchni po cięciu termicznym za pomocą dwóch mierzalnych parametrów:
- u — tolerancja prostopadłości lub pochylenia krawędzi, wyrażona w milimetrach. Opisuje, o ile ściana rzazu odchyla się od kąta prostego.
- Rz5 — średnia wysokość profilu chropowatości, wyrażona w mikrometrach. Opisuje wysokość rys (prążków) widocznych na powierzchni cięcia.
Zakres stosowania normy dla cięcia laserowego obejmuje grubości od 0,5 do 40 mm. Wartości graniczne wyznacza się z formuł, w których a oznacza grubość materiału w milimetrach.
Tolerancja prostopadłości u (mm):
| Zakres | 1 | 2 | 3 | 4 | 5 |
| Formuła | 0,05 + 0,003a | 0,15 + 0,007a | 0,4 + 0,01a | 0,8 + 0,02a | 1,2 + 0,035a |
Średnia wysokość profilu Rz5 (µm):
| Zakres | 1 | 2 | 3 | 4 |
| Formuła | 10 + 0,6a | 40 + 0,8a | 70 + 1,2a | 110 + 1,8a |
Wartości graniczne dla typowych grubości
| Grubość | u — zakres 1 | u — zakres 2 | u — zakres 3 | Rz5 — zakres 1 | Rz5 — zakres 2 | Rz5 — zakres 3 |
| 1 mm | 0,053 mm | 0,157 mm | 0,41 mm | 10,6 µm | 40,8 µm | 71,2 µm |
| 2 mm | 0,056 mm | 0,164 mm | 0,42 mm | 11,2 µm | 41,6 µm | 72,4 µm |
| 3 mm | 0,059 mm | 0,171 mm | 0,43 mm | 11,8 µm | 42,4 µm | 73,6 µm |
| 5 mm | 0,065 mm | 0,185 mm | 0,45 mm | 13,0 µm | 44,0 µm | 76,0 µm |
| 8 mm | 0,074 mm | 0,206 mm | 0,48 mm | 14,8 µm | 46,4 µm | 79,6 µm |
| 10 mm | 0,080 mm | 0,220 mm | 0,50 mm | 16,0 µm | 48,0 µm | 82,0 µm |
| 12 mm | 0,086 mm | 0,234 mm | 0,52 mm | 17,2 µm | 49,6 µm | 84,4 µm |
| 15 mm | 0,095 mm | 0,255 mm | 0,55 mm | 19,0 µm | 52,0 µm | 88,0 µm |
| 20 mm | 0,110 mm | 0,290 mm | 0,60 mm | 22,0 µm | 56,0 µm | 94,0 µm |
| 25 mm | 0,125 mm | 0,325 mm | 0,65 mm | 25,0 µm | 60,0 µm | 100,0 µm |
Co realnie osiąga laser światłowodowy
| Materiał i grubość | Osiągalny zakres u | Osiągalny zakres Rz5 |
| Stal nierdzewna 1–6 mm, azot | 1 | 1 |
| Stal nierdzewna 8–20 mm, azot | 1–2 | 1–2 |
| Stal węglowa 1–8 mm, tlen | 1–2 | 1–2 |
| Stal węglowa 10–25 mm, tlen | 2 | 2 |
| Aluminium 1–8 mm, azot | 1–2 | 1–2 |
| Aluminium 10–20 mm, azot | 2 | 2–3 |
Dla porównania: cięcie plazmowe mieści się zwykle w zakresach 3–4, a cięcie tlenowo-gazowe w 3–5. To najkrótsze uzasadnienie, dlaczego detal laserowy nie wymaga obróbki wykończeniowej, a plazmowy prawie zawsze ją wymusza.
Jak zapisać wymaganie na rysunku
Norma nakazuje podawać parametry w kolejności u, Rz5. Jeśli któryś z nich nie jest wymagany, wpisuje się zero.
Praktyczna rada: nie narzucaj zakresu 1 dla detali, które trafią do spawania albo pod powłokę lakierniczą. Zakres 2 jest w tych zastosowaniach w pełni wystarczający, a zawężenie wymagania podnosi koszt cięcia bez korzyści dla wyrobu.
Czynniki wpływające na jakość krawędzi po cięciu laserowym
Proces obróbki wymaga ścisłej kontroli wielu zmiennych. Zrozumienie interakcji między maszyną a materiałem pozwala na optymalizację procesu i uzyskanie powtarzalnych rezultatów.
Znaczenie parametrów procesu: moc lasera, prędkość i ustawienie ogniska
Kluczowe parametry cięcia muszą być ze sobą precyzyjnie zsynchronizowane. Odpowiadają one za dynamikę procesu topienia i usuwania materiału ze szczeliny.
- Moc lasera: Definiuje ilość energii wprowadzanej do materiału. Wysoka moc pozwala na laserowe cięcie grubych blach, jednak wymaga skrupulatnego dopasowania prędkości posuwu. Nadmiar energii skutkuje przegrzaniem, przypaleniami i odkształceniami termicznymi. Zbyt niska moc prowadzi do braku pełnego przetopu i powstawania żużlu na dolnej krawędzi.
- Prędkość cięcia: Zbyt duży posuw uniemożliwia całkowite stopienie materiału, pozostawiając ostre zadziory. Zbyt niska prędkość wydłuża czas ekspozycji na ciepło, co skutkuje szeroką strefą wpływu ciepła (HAZ), powstawaniem nagaru i deformacjami. Stabilność posuwu jest kluczowa w obszarze narożników i skomplikowanych konturów.
- Ustawienie ogniska (fokusu): Pozycja punktu największego skupienia energii determinuje szerokość szczeliny i profil krawędzi. Precyzyjne zogniskowanie wiązki minimalizuje strefę HAZ. Fokus ustawiony zbyt wysoko nadtapia górną powierzchnię materiału; zbyt niski zwiększa ilość zadziorów od spodu. Nowoczesny park maszynowy wykorzystuje systemy automatycznej kontroli i korekcji ogniska w czasie rzeczywistym.
Parametry procesu według materiału i grubości
| Materiał / grubość | Gaz | Ciśnienie | Średnica dyszy | Odległość dyszy od blachy | Pozycja ogniska | Orientacyjna moc |
| Stal węglowa 1–3 mm | Tlen | 2–6 bar | 1,0–1,4 mm | 0,7–1,0 mm | 0 do +1 mm | 1–2 kW |
| Stal węglowa 4–8 mm | Tlen | 1,0–3,0 bar | 1,4–2,0 mm | 0,8–1,2 mm | 0 do +2 mm | 2–4 kW |
| Stal węglowa 10–15 mm | Tlen | 0,6–1,2 bar | 2,0–2,5 mm | 1,0–1,5 mm | +1 do +3 mm | 4–6 kW |
| Stal węglowa 20–25 mm | Tlen | 0,4–0,8 bar | 2,5–3,0 mm | 1,2–1,8 mm | +2 do +4 mm | 6–12 kW |
| Stal nierdzewna 1–3 mm | Azot | 10–14 bar | 1,4–2,0 mm | 0,5–0,8 mm | −0,5 do −2 mm | 1–3 kW |
| Stal nierdzewna 4–8 mm | Azot | 13–19 bar | 2,0–2,7 mm | 0,6–1,0 mm | −2 do −5 mm | 3–6 kW |
| Stal nierdzewna 10–20 mm | Azot | 18–25 bar | 2,7–4,0 mm | 0,8–1,2 mm | −5 do −12 mm | 6–12 kW |
| Aluminium 1–3 mm | Azot | 11–15 bar | 1,4–2,0 mm | 0,5–0,8 mm | −0,5 do −2 mm | 2–3 kW |
| Aluminium 4–8 mm | Azot | 14–20 bar | 2,0–2,7 mm | 0,6–1,0 mm | −2 do −5 mm | 4–6 kW |
| Aluminium 10–20 mm | Azot | 18–25 bar | 2,7–4,0 mm | 0,8–1,2 mm | −5 do −12 mm | 6–12 kW |
Wartości orientacyjne dla laserów światłowodowych, do weryfikacji cięciem próbnym na konkretnym wytopie blachy.
Trzy zależności warte zapamiętania:
- Ognisko w tlenie leży przy powierzchni górnej lub nad nią, ponieważ reakcja egzotermiczna sama prowadzi front cięcia w głąb. Ognisko w azocie schodzi w głąb materiału, bo bez wsparcia reakcji chemicznej energia musi być rozłożona na całą grubość ścianki.
- Ciśnienie tlenu maleje wraz z grubością, ciśnienie azotu rośnie. To najczęściej mylona zależność. Nadmiar tlenu przy grubej blasze rozszerza reakcję poza linię cięcia i psuje geometrię krawędzi.
- Odległość dyszy od blachy poniżej 0,5 mm grozi kolizją i zabrudzeniem szkła ochronnego rozbryzgiem. Powyżej 2 mm strumień gazu traci laminarność i przestaje skutecznie ewakuować stop.
Wpływ gazu osłonowego: wybór, ciśnienie i rodzaj gazu
Gaz asystujący odpowiada za usunięcie ciekłego metalu ze strefy roboczej oraz chłodzenie krawędzi. Dobór medium zależy od obrabianego stopu i wymagań dla powierzchni po cięciu.
- Azot: Rekomendowany do stali nierdzewnej, aluminium oraz stopów miedzi. Izoluje strefę cięcia od tlenu atmosferycznego, gwarantując krawędź wolną od tlenków. Taka powierzchnia nadaje się bezpośrednio do spawania (np. metodami TIG/MIG/MAG). Wymaga laminarnych dysz oraz wysokiego ciśnienia roboczego.
- Tlen: Stosowany w obróbce stali węglowych. Reakcja egzotermiczna utleniania żelaza dostarcza dodatkowej energii, przyspieszając proces. Efektem ubocznym jest powstanie warstwy tlenkowej, która wymaga usunięcia przed lakierowaniem lub spawaniem konstrukcyjnym.
- Argon: Wykorzystywany sporadycznie, dedykowany do obróbki tytanu lub specyficznych stopów metali nieżelaznych, gdzie wymagana jest całkowita neutralność chemiczna.
Odpowiednie ciśnienie gazu zapobiega osadzaniu się żużlu; zbyt niskie ciśnienie nie ewakuuje skutecznie stopionego metalu, powodując powstawanie zadziorów.
Właściwości materiału: rodzaj, grubość, powłoki i czystość blachy
Fizyczne i chemiczne właściwości arkusza blachy determinują wybór technologii cięcia.
- Rodzaj materiału: Struktura stopu wymusza różne podejścia. Laserowe cięcie stali nierdzewnej z użyciem azotu generuje idealnie gładkie krawędzie. Obróbka aluminium, ze względu na wysoką refleksyjność cieplną i świetlną materiału, wymaga precyzyjnie dobranej optyki. Zastosowanie certyfikowanych blach konstrukcyjnych gwarantuje powtarzalną obróbkę.
- Grubość blachy: Zwiększenie grubości materiału potęguje zjawisko stożkowatości krawędzi. Cięcie blach grubych wymaga redukcji prędkości posuwu i zwiększenia mocy lasera.
- Powłoki i czystość blachy: Zanieczyszczenia powierzchniowe (rdza, smary) lub powłoki galwaniczne zaburzają stabilność procesu, prowokując mikrouszkodzenia i przypalenia krawędzi. Rygorystyczne przygotowanie materiału to warunek konieczny w precyzyjnej obróbce metali.
Stan i rodzaj dyszy oraz optyki systemu laserowego
Komponenty prowadzące i formujące wiązkę oraz gaz roboczy muszą znajdować się w nienagannym stanie technicznym.
- Dysza: Zniekształcenia geometrii dyszy zaburzają laminarny przepływ gazu, co drastycznie obniża jakość cięcia. Monitorowanie i planowa wymiana dysz tnących zapewnia ciągłość parametrów technologicznych.
- Optyka (soczewki i lustra): Zabrudzenia elementów optycznych powodują rozproszenie i absorpcję wiązki. Prowadzi to do spadku gęstości mocy w punkcie cięcia, poszerzenia szczeliny i znacznego pogorszenia chropowatości krawędzi. Poprawne centrowanie wiązki w dyszy zapobiega asymetrycznemu ukosowaniu krawędzi ciętych detali.
Czy jakość krawędzi zależy od rodzaju lasera lub technologii?
Technologia źródła wiązki bezpośrednio determinuje fizykę procesu cięcia i końcowy wygląd krawędzi. Dobór odpowiedniego lasera do danego materiału pozwala na optymalizację rezultatów.
Porównanie: cięcie laserowe fiber vs CO₂
Źródła CO₂ przez lata stanowiły standard branżowy, oferując dobrą jakość obróbki stali i grubych materiałów niemetalowych. Obecnie w profesjonalnej obróbce metali dominują lasery światłowodowe (fiber). Charakteryzują się one długością fali około 1 µm, która jest znacznie lepiej absorbowana przez metale, co przekłada się na drastyczny wzrost prędkości cięcia i stabilności procesu.
Zaawansowane urządzenia, takie jak wycinarki z serii Trumpf TruLaser, pozwalają na dynamiczną zmianę geometrii wiązki, dzięki czemu technologia fiber osiąga bezkompromisową jakość krawędzi również w grubych blachach ze stali węglowej.
Wpływ technologii na krawędź przy różnych materiałach
Technologia światłowodowa wykazuje przewagę technologiczną w konkretnych zastosowaniach:
- Stal nierdzewna i aluminium: Lasery fiber gwarantują cięcie bez mikropęknięć i gratów. Wysoka gęstość mocy pozwala na szybką obróbkę azotem.
- Stal węglowa: Zastosowanie innowacyjnych funkcji sterowania wiązką sprawia, że lasery światłowodowe z powodzeniem zastępują źródła CO₂ w cięciu grubej stali, oferując minimalną stożkowatość i niską chropowatość Rz.
- Miedź i mosiądz: Odporność laserów fiber na promieniowanie odbite umożliwia bezpieczne i wysoce precyzyjne cięcie metali kolorowych, co było technologiczną barierą dla starszych systemów.
Jak rozpoznać dobrą jakość krawędzi po cięciu laserowym?
Weryfikacja jakości detalu jest niezbędna przed przystąpieniem do dalszych operacji technologicznych. Wymaga to analizy wizualnej i mechanicznej z uwzględnieniem specyfikacji projektowej.
Wygląd i struktura krawędzi: gładkość, prostopadłość, brak przypaleń
Poprawnie zrealizowany proces pozostawia krawędź o określonych parametrach:
- Gładkość: Właściwy profil chropowatości (mierzony jako Rz), jednorodny na całej grubości detalu.
- Prostopadłość linii cięcia: Krawędź ułożona pod kątem 90 stopni do płaszczyzny arkusza. Występowanie zauważalnego ukosu świadczy o dekalibracji układu optycznego.
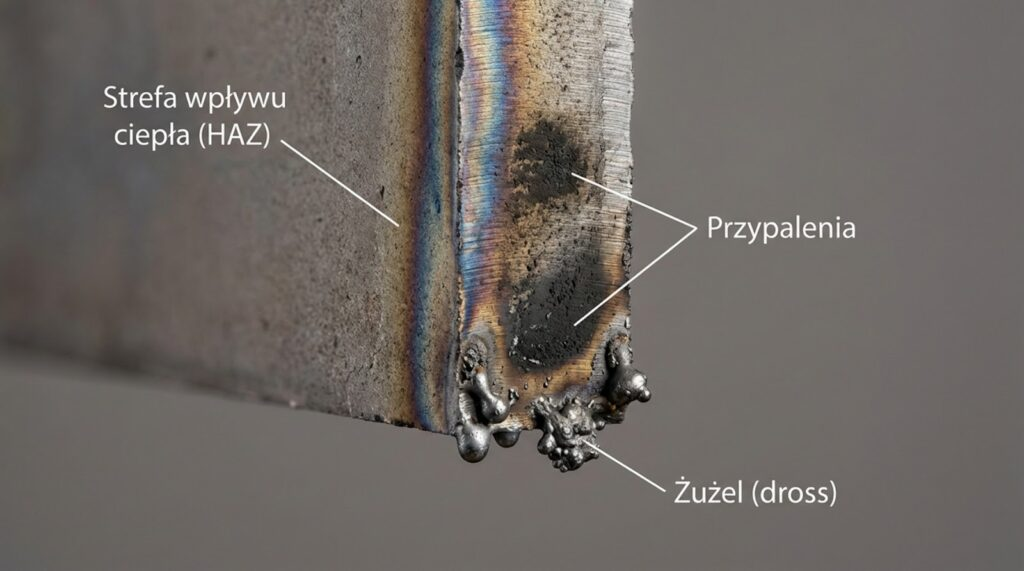
- Brak przypaleń i przebarwień: Metaliczna, czysta struktura bez śladów utleniania czy przepalenia materiału, szczególnie krytyczna w narożnikach.
- Brak żużlu (nagaru): Dolna krawędź elementu wolna od zakrzepniętych kropli metalu.
Zadzior, mikromostki i inne niedoskonałości
Analiza detali pod kątem wad procesu obejmuje identyfikację typowych niedoskonałości:
- Zadzior (grat): Ostra wypływka materiału na dolnej krawędzi, wynikająca z błędu doboru ciśnienia gazu tnącego lub prędkości. Minimalne wielkości (poniżej 0,1 mm) bywają akceptowalne, jednak w rygorystycznych zastosowaniach wymagają usunięcia.
- Mikromostki (micro-joints): Punktowe połączenia detalu z ażurem arkusza, stosowane w celu utrzymania stabilności w trakcie cięcia cienkich blach. Miejsca ich przełamania poddaje się ocenie pod kątem wpływu na tolerancje wymiarowe elementu.
- Nadtopienia: Lokalne degradacje geometrii wynikające ze zbyt dużej kumulacji ciepła.
Strefa wpływu ciepła (HAZ) i jej znaczenie
HAZ (Heat Affected Zone) to wąski obszar materiału wzdłuż linii cięcia, w którym wysoka temperatura wywołała zmiany metalurgiczne. Minimalizacja strefy HAZ jest kluczowa dla dalszej obróbki.
Zbyt szeroka strefa wpływu ciepła może powodować mikropęknięcia materiału w procesie formowania na prasach krawędziowych oraz utrudniać uzyskanie jednolitej spoiny podczas spawania konstrukcji.
Najczęstsze błędy wpływające na jakość krawędzi
Odchylenia od specyfikacji technicznej wynikają najczęściej z błędów w konfiguracji maszyny lub niewłaściwego przygotowania produkcji.
1. Nieprawidłowy dobór parametrów cięcia
Brak weryfikacji nastaw lasera dla konkretnego wytopu blachy skutkuje poważnymi wadami detalu. Zbyt wysoka moc i niska prędkość powodują lokalne przegrzanie i degradację materiału. Zbyt wysoka prędkość przy niedostatecznej mocy uniemożliwia przebicie blachy i pozostawia masywne zadziory. Błędy w pozycjonowaniu ogniskowej wiązki skutkują szeroką rzazą i brakiem prostopadłości cięcia.
2. Brak odpowiednich ustawień gazu tnącego
Użycie niewłaściwego medium lub ciśnienia niszczy jakość detalu. Zastosowanie tlenu zamiast azotu przy obróbce stali nierdzewnej trwale uszkadza powłokę antykorozyjną na powierzchni krawędzi. Zbyt niskie ciśnienie nie oczyszcza szczeliny ze stopu, co prowadzi do powstawania twardego żużlu na dolnej płaszczyźnie elementu.
3. Problemy z czystością lub powłokami materiału
Zanieczyszczenia powierzchni, takie jak warstwy tlenków, środki smarne czy kurz, absorbują energię wiązki, wywołując niestabilność plazmy i mikrowybuchy. Skutkuje to poszarpaną krawędzią. Cięcie blach ocynkowanych bez odpowiedniej kompensacji parametrów prowadzi do lokalnych przepaleń spowodowanych parowaniem cynku.
4. Niewłaściwa konserwacja i zużycie komponentów lasera
Brak zachowania reżimu serwisowego bezpośrednio obniża jakość produkcji. Zanieczyszczona optyka głowicy tnącej zniekształca profil wiązki. Wyeksploatowana dysza tnąca powoduje turbulencje gazu osłonowego, uniemożliwiając zachowanie gładkiej krawędzi, a luzy mechaniczne układów napędowych skutkują falowaniem linii cięcia.
Jak usunąć typowe wady krawędzi: procedury krok po kroku
Poniższe procedury opisują, co zrobić z konkretnym objawem. Każda zaczyna się od korekty procesu, a kończy informacją, czy detal już wycięty da się uratować.
Tabela szybkiej diagnostyki
| Objaw | Najbardziej prawdopodobna przyczyna | Pierwsza korekta |
| Żużel przywarty od spodu, twardy | Za niskie ciśnienie gazu lub zużyta dysza | Wymień dyszę, podnieś ciśnienie o 2–3 bar |
| Żużel miękki, łatwy do zdrapania | Za wysoka prędkość posuwu | Obniż prędkość o 10–15% |
| Zadziory na dolnej krawędzi | Ognisko za nisko | Podnieś ognisko o 1–2 mm |
| Przypalenia w narożnikach | Brak modulacji mocy przy zwolnieniu | Włącz sterowanie mocą zależne od posuwu |
| Przebarwienia na całej krawędzi | Nieszczelność w linii azotu lub zbyt niska czystość gazu | Sprawdź szczelność, użyj azotu 5.0 |
| Krawędź ukośna, jednostronnie | Rozcentrowana wiązka w dyszy | Wykonaj centrowanie wiązki |
| Krawędź ukośna, symetrycznie | Błędna pozycja ogniska | Wykonaj test ogniskowej |
| Szerokie, nieregularne prążki | Zabrudzone szkło ochronne | Wymień szkło, sprawdź optykę |
| Falowanie linii cięcia | Luzy mechaniczne lub drgania arkusza | Sprawdź napędy, popraw podparcie blachy |
| Nieudane przebicia | Za krótki czas przebicia lub zanieczyszczona blacha | Wydłuż czas przebicia, oczyść materiał |
Procedura 1: usuwanie żużla i zadziorów
Krok 1. Rozpoznaj rodzaj osadu. Żużel twardy, metalicznie przywarty, oznacza problem z ewakuacją stopu ze szczeliny. Żużel miękki, kruszący się pod paznokciem, oznacza nadmiar niedotopionego materiału.
Krok 2. Sprawdź dyszę. Owalna, wyszczerbiona albo zachlapana dysza rozprasza strumień gazu i jest przyczyną większości przypadków. Wymiana zajmuje minutę i eliminuje problem częściej niż jakakolwiek korekta programowa.
Krok 3. Skoryguj ciśnienie. Przy żużlu twardym podnieś ciśnienie o 2–3 bar. Jeśli pracujesz już na górnej granicy zakresu, problemem jest raczej ognisko niż gaz.
Krok 4. Skoryguj ognisko. Zadziory od spodu przy poprawnym ciśnieniu wskazują, że ognisko leży za nisko. Podnieś je o 1–2 mm i wykonaj cięcie próbne.
Krok 5. Skoryguj prędkość. Przy żużlu miękkim obniż posuw o 10–15%. Nie zwiększaj mocy jako pierwszej reakcji — to najczęstszy błąd, prowadzący do przypaleń.
Naprawa detalu już wyciętego: żużel usuwa się szczotką drucianą, gratownicą ręczną, obróbką wibrościerną (drobne detale seryjne) albo szlifierką taśmową z pasem 80–120. Detali ze stali nierdzewnej nie czyść narzędziami używanymi wcześniej do stali węglowej — przeniesione cząstki żelaza powodują ogniska korozji.
Procedura 2: eliminacja przypaleń i przebarwień
Krok 1. Ustal lokalizację. Przypalenia wyłącznie w narożnikach i na łukach o małym promieniu oznaczają problem z dynamiką. Przebarwienia na całej długości krawędzi wskazują na gaz.
Krok 2. Dla przypaleń narożnikowych włącz funkcję modulacji mocy skorelowanej z prędkością posuwu. Głowica zwalnia w narożniku, a moc pozostaje stała — nadmiar energii trafia w jeden punkt. Alternatywnie dodaj mikropromień 0,3–0,5 mm w narożnikach na etapie CAD.
Krok 3. Dla przebarwień na całej krawędzi sprawdź szczelność instalacji azotu i czystość gazu. Azot 4.8 wystarcza do stali węglowej, natomiast krawędzie nierdzewne przeznaczone pod spawanie lub polerowanie wymagają azotu 5.0. Śladowy tlen w gazie wystarczy, by na krawędzi pojawiła się słomkowa lub niebieskawa oksydacja.
Krok 4. Sprawdź kolejność cięcia w programie. Skupienie kilku konturów w małym obszarze kumuluje ciepło. Rozproszenie kolejności cięcia w nestingu obniża temperaturę arkusza i eliminuje przypalenia bez zmiany parametrów.
Naprawa detalu już wyciętego: przebarwienia na stali nierdzewnej usuwa się trawieniem i pasywacją albo polerowaniem elektrolitycznym. Przypaleń głębokich, z nadtopieniem geometrii, nie da się naprawić — detal trafia do braków.
Procedura 3: korekta braku prostopadłości
Krok 1. Zmierz odchyłkę. Przyłóż kątownik do krawędzi i zmierz szczelinę szczelinomierzem, albo zmierz szerokość detalu przy górnej i dolnej powierzchni suwmiarką. Różnica podzielona przez dwa daje odchyłkę u.
Krok 2. Ustal charakter ukosu. Ukos symetryczny (obie ściany rzazu odchylone tak samo) wskazuje na błędną pozycję ogniska. Ukos jednostronny wskazuje na rozcentrowanie wiązki w dyszy.
Krok 3. Dla ukosu symetrycznego wykonaj test ogniskowej: seria krótkich cięć przy zmienianej pozycji ogniska co 0,5 mm. Wybierz ustawienie o najwęższym rzazie i najbardziej równoległych ścianach.
Krok 4. Dla ukosu jednostronnego wykonaj centrowanie wiązki w dyszy — procedura standardowa w każdym systemie laserowym, dostępna z panelu operatorskiego. Przy powtarzającym się rozcentrowaniu sprawdź mocowanie i stan głowicy.
Naprawa detalu już wyciętego: odchyłkę do 0,2 mm koryguje się szlifowaniem. Powyżej tej wartości szlifowanie narusza wymiar nominalny i detal nadaje się tylko do złomowania.
Procedura 4: ograniczenie strefy wpływu ciepła
Krok 1. Zmierz, zamiast szacować. Szerokość HAZ ocenia się na zgładzie metalograficznym albo pomiarem twardości w odległości 0,1, 0,3 i 0,5 mm od krawędzi. Ocena wzrokowa przebarwienia zawyża wynik.
Krok 2. Podnieś prędkość, nie moc. Szerokość HAZ zależy od czasu ekspozycji materiału na ciepło. Szybsze cięcie przy tej samej mocy zawęża strefę.
Krok 3. Przejdź na azot, jeśli to możliwe. Cięcie tlenowe wprowadza dodatkową energię z reakcji egzotermicznej i zawsze daje szerszą strefę niż cięcie azotem przy tej samej grubości.
Krok 4. Rozproś kolejność cięcia w programie, aby arkusz nie nagrzewał się lokalnie.
Naprawa detalu już wyciętego: strefy wpływu ciepła nie da się usunąć inaczej niż przez zdjęcie materiału obróbką mechaniczną. Przy detalach krytycznych, przeznaczonych do gięcia o małym promieniu, warto założyć naddatek 0,5 mm i zeszlifować krawędź.
Kiedy problem nie leży w parametrach
Trzy sytuacje, w których dostrajanie maszyny nie pomoże:
- Blacha z naprężeniami walcowniczymi odkształca się w trakcie cięcia i odsuwa od podparcia. Objaw: falowanie linii i zmienna jakość na jednym arkuszu. Rozwiązanie to blacha o obniżonych naprężeniach albo zmiana kolejności cięcia.
- Zgorzelina walcownicza na blasze gorącowalcowanej powoduje niestabilne przebicia i lokalne wyrwy. Przy grubościach powyżej 12 mm materiał musi być czysty.
- Ruszt roboczy zarośnięty odpryskami odbija wiązkę w spód detalu i tworzy przebarwienia od dolnej strony. Objaw łatwo pomylić z błędem parametrów. Ruszt wymaga czyszczenia w cyklu eksploatacyjnym.
Jak poprawić jakość krawędzi podczas cięcia laserowego?
Zachowanie powtarzalności w precyzyjnej obróbce metali wymaga systematycznej procedury kalibracji i utrzymania ruchu maszyny.
Optymalizacja ustawień procesu: prędkość, moc, fokus
Bazą dla wysokiej jakości jest ścisłe przestrzeganie tabel technologicznych dostarczanych przez producentów sprzętu oraz wykonywanie cięć próbnych dla nowych partii materiału.
Nowoczesne systemy CNC posiadają zintegrowane oprogramowanie dynamicznie modyfikujące moc i prędkość posuwu podczas obróbki ostrych narożników, co skutecznie zapobiega powstawaniu nadtopień. Takie kompleksowe podejście gwarantuje utrzymanie stałych parametrów detalu.
Dobór odpowiedniego gazu i jego parametrów
Technologia cięcia musi być zbieżna z dokumentacją konstrukcyjną:
- Elementy przeznaczone do spawania lub wykończenia powierzchniowego tnie się w osłonie azotu pod wysokim ciśnieniem.
- Elementy ze stali węglowej, zoptymalizowane pod kątem czasu wykonania, poddaje się obróbce tlenowej, zachowując kontrolę nad procesem powstawania tlenków.
Przygotowanie i czyszczenie materiału przed cięciem
Wprowadzenie arkusza na ruszt roboczy musi być poprzedzone inspekcją i usunięciem zanieczyszczeń powierzchniowych. Stosowanie specjalistycznych blach ciętych laserem, charakteryzujących się zredukowanymi naprężeniami wewnętrznymi, pozwala na uzyskanie detali wolnych od deformacji poprodukcyjnych.
Regularna konserwacja dysz, soczewek i układu optycznego
Reżim technologiczny wymaga cyklicznego diagnozowania stanu elementów eksploatacyjnych. Weryfikacja czystości szkieł ochronnych i soczewek oraz sprawdzanie centrowania wiązki tnącej eliminuje większość problemów związanych ze stabilnością cięcia. Zużyte dysze należy natychmiast wymieniać, aby zachować odpowiedni wydatek i profil strumienia gazu.
Czy warto stosować folie ochronne oraz mikromostki?
- Folie ochronne: Rekomendowane dla detali estetycznych (np. blachy nierdzewne, mosiądz). Zabezpieczają powierzchnię przed zarysowaniami oraz przywieraniem odprysków. Nowoczesne centra laserowe bez problemu dekomponują folię w strefie cięcia.
- Mikromostki: Niezbędne rozwiązanie technologiczne przy obróbce małych elementów z cienkich blach. Zapobiegają kolizji detalu z głowicą. Projektuje się je zawsze na płaskich, mało wyeksponowanych krawędziach, aby zminimalizować wpływ na estetykę po usunięciu detalu z arkusza. W elementach z blach o grubości powyżej 6 mm zazwyczaj można z nich zrezygnować na rzecz naturalnego klinowania detalu w rzazie.
Jak projektować detale z myślą o jakości krawędzi?
Optymalizacja procesu produkcyjnego zaczyna się na stanowisku inżyniera CAD. Poprawnie zaprojektowany detal ułatwia pracę wycinarki, skraca czas realizacji i obniża koszt wytworzenia elementów metalowych.
Minimalna odległość otworów, krawędzi i gięć
Zachowanie wymiarów krytycznych zapobiega pękaniu i deformacjom termicznym struktury. Odległość otworu od krawędzi detalu nie powinna być mniejsza niż grubość ciętej blachy, co zapobiega zjawisku owalizacji.
Odpowiedni dystans między otworami bazowymi a linią gięcia to kluczowy warunek precyzyjnego kształtowania na prasach krawędziowych bez odkształcenia profilu otworu.
Rady dla widocznych krawędzi i detali do spawania
- Detale eksponowane: Krawędzie obudów i paneli należy projektować z delikatnymi zaokrągleniami narożników. Płynne prowadzenie promienia zapobiega konieczności zwalniania głowicy, co skutkuje idealnie gładką powierzchnią bez przegrzań.
- Komponenty do spawania: Detale przeznaczone pod późniejsze spawanie wymagają ścisłych tolerancji. Warto projektować je z wykorzystaniem wpustów montażowych (tab and slot), które ułatwiają szybkie, bezprzyrządowe pozycjonowanie przed aplikacją spoiny.
Unikanie podcięć, nadmiernych zaobliń i niepotrzebnych komplikacji w projekcie
Redukcja skomplikowanych konturów wewnętrznych i podcięć pozwala na utrzymanie stałej dynamiki maszyny. Ostre, głębokie wcięcia kumulują ciepło i wymuszają trudne zmiany kinematyki głowicy. Uproszczenie wektorów cięcia przekłada się na wyższą powtarzalność geometryczną i mniejsze zużycie energii maszyny.
Kontrola jakości i akceptacja krawędzi ciętych laserem
Wdrożenie systemów weryfikacji zapewnia, że proces obróbki spełnia wymagania rygorystycznych norm przemysłowych (takich jak ISO 9001:2015).
Kryteria oceny jakości krawędzi w praktyce
Dokumentacja i kontrola procesu opiera się na analizie:
- Chropowatości (Rz): Zgodności struktury krawędzi z wymogami dla danej grubości materiału.
- Dokładności wymiarowej i kształtowej: Zgodności tolerancji detalu z zapisami normy (np. ISO 2768) oraz braku odchyłek prostopadłości.
- Czystości krawędzi: Całkowitego braku żużlu i ostrych wypływek metalu, które wymuszałyby dodatkowe procesy obróbki mechanicznej.
Szybkie testy warsztatowe i narzędzia pomiarowe
Na stanowisku operatorskim standardem jest procedura kontroli pierwszej sztuki. Wykonuje się inspekcję wizualną krawędzi (poszukiwanie mikropęknięć i odbarwień strefowych) oraz test manualny na występowanie zadziorów.
Zgodność geometrii weryfikowana jest przyrządami pomiarowymi, co pozwala na natychmiastowe naniesienie korekt sprzętowych przed uruchomieniem produkcji seryjnej.
Czy cięcie laserowe spełnia wymagania pod dalszą obróbkę, spawanie lub lakierowanie?
Precyzyjna obróbka laserowa przeprowadzona z odpowiednimi parametrami dostarcza komponent gotowy do bezpośredniej integracji z kolejnymi procesami produkcyjnymi. Elementy wycinane w azocie charakteryzują się optymalną spawalnością dla technologii MIG/MAG/TIG.
Brak nagaru i ostrych krawędzi zapewnia idealną bazę pod powłoki lakiernicze i galwaniczne, a minimalna strefa wpływu ciepła (HAZ) pozwala na precyzyjne formowanie detalu przez gięcie, walcowanie lub obróbkę skrawaniem bez obaw o pęknięcia materiałowe.
Podsumowanie kluczowych zasad osiągania wysokiej jakości krawędzi w cięciu laserowym
Uzyskanie precyzyjnych i powtarzalnych krawędzi nie jest kwestią przypadku, lecz wynikiem restrykcyjnej kontroli technologii cięcia. Wymaga to doskonałej synchronizacji sprzętu i wiedzy technologicznej.
Kluczowe czynniki warunkujące jakość to:
- Przygotowanie materiału: Używanie płaskich blach konstrukcyjnych pozbawionych naprężeń i zanieczyszczeń powierzchniowych.
- Optymalizacja parametrów CNC: Skrupulatne dostosowanie mocy, posuwu oraz geometrii ogniska do wytycznych materiałowych.
- Dobór gazów technologicznych: Stosowanie odpowiednich osłon gazowych (azot/tlen) pod zoptymalizowanym ciśnieniem.
- Rygorystyczny serwis: Cykliczna diagnostyka i kalibracja toru optycznego oraz wymiana dysz tnących w nowoczesnym parku maszynowym.
- Wsparcie projektowe: Projektowanie obrysów, odległości oraz mikromostków w sposób ułatwiający precyzyjne cięcie i późniejsze gięcie.
Skrupulatna realizacja powyższych standardów pozwala uniknąć defektów materiałowych i skraca czas wdrożenia produktu.
Skontaktuj się z nami i poproś o wycenę Twojego projektu – nasi inżynierowie pomogą dobrać technologię i parametry dostosowane do rygorystycznych wymagań produkcyjnych.
FAQ: najczęściej zadawane pytania o jakość krawędzi w cięciu laserowym
Czy po cięciu laserem trzeba gratować krawędzie?
W większości przypadków zastosowanie optymalnych parametrów obróbki eliminuje ten proces. Gratowanie przeprowadza się wyłącznie dla specyficznych aplikacji o najwyższych wymogach bezpieczeństwa lub gdy wytyczne techniczne kategorycznie wykluczają obecność mikrozadziorów (powyżej 0,1 mm).
Jak szybko sprawdzić jakość krawędzi bez specjalistycznych narzędzi?
Doraźna inspekcja obejmuje ocenę wizualną braku przebarwień krawędziowych, sprawdzenie suwmiarką kąta prostopadłości oraz badanie dotykowe dolnej płaszczyzny w celu identyfikacji ostrych wypływek materiału.
Dlaczego występują przypalenia na krawędzi i jak im zapobiec?
Przypalenia wynikają ze zbyt wysokiej koncentracji energii na milimetr bieżący rzazu. Ich główną przyczyną jest niewłaściwy stosunek mocy do prędkości posuwu lub zła dynamika maszyny w narożnikach konturu. Eliminacja problemu polega na zmianie ustawień technologicznych oraz zastosowaniu sterowania automatycznie profilującego parametry cięcia.
Czy detale po cięciu są gotowe do dalszej obróbki powierzchni?
Detale obrabiane za pomocą cięcia w osłonie azotu posiadają krawędź bez tlenków i natychmiast kwalifikują się do spawania, anodowania lub lakierowania proszkowego. W przypadku cięcia elementów nierdzewnych przed aplikacją gotowego wyrobu może być wymagana standardowa pasywacja krawędzi spawanych.
Czym jest HAZ i jak szeroka jest po cięciu laserowym?
HAZ (strefa wpływu ciepła) to obszar wzdłuż linii cięcia, w którym temperatura zmieniła strukturę metalurgiczną materiału bez jego stopienia. Po cięciu laserem światłowodowym szerokość HAZ wynosi 0,1–0,5 mm, zależnie od grubości i gazu. Dla porównania, po cięciu plazmowym jest to 0,5–2,0 mm.
Znaczenie praktyczne dotyczy dwóch operacji. Przy gięciu o małym promieniu utwardzona strefa może pękać — dlatego linię gięcia projektuje się w odległości co najmniej dwóch grubości blachy od krawędzi ciętej. Przy spawaniu odpowiedzialnym wąska HAZ po laserze zwykle nie wymaga usuwania, w przeciwieństwie do krawędzi plazmowej.
Skąd bierze się żużel na dolnej krawędzi?
Żużel to stopiony metal, którego strumień gazu nie zdołał wyrzucić ze szczeliny, i który zakrzepł na dolnej krawędzi. Trzy najczęstsze przyczyny to zużyta dysza zaburzająca laminarny przepływ gazu, zbyt niskie ciśnienie gazu oraz ognisko ustawione za nisko. Czwartą, często pomijaną, jest zbyt wysoka prędkość posuwu przy niedostatecznym przetopie.
Kolejność sprawdzania: dysza, ciśnienie, ognisko, prędkość. Zwiększanie mocy jako pierwsza reakcja jest błędem — prowadzi do przypaleń przy nierozwiązanym problemie ewakuacji stopu.
Jaką klasę jakości wg ISO 9013 osiąga cięcie laserowe?
Laser światłowodowy osiąga zakres 1 dla stali nierdzewnej i aluminium do 8 mm oraz zakres 1–2 dla stali węglowej. W grubościach powyżej 10 mm typowy wynik to zakres 2. Praktycznie oznacza to tolerancję prostopadłości u poniżej 0,22 mm i chropowatość Rz5 poniżej 48 µm dla blachy 10 mm. Cięcie plazmowe mieści się w zakresach 3–4.
Czy da się usunąć przypalenia z krawędzi po cięciu?
Zależy od głębokości. Powierzchowne przebarwienia na stali nierdzewnej usuwa się trawieniem z pasywacją albo polerowaniem elektrolitycznym. Warstwę tlenków po cięciu tlenowym stali węglowej zdejmuje się szczotkowaniem, obróbką wibrościerną lub piaskowaniem. Przypaleń z nadtopieniem geometrii nie da się naprawić — detal nie spełnia wymiaru i trafia do braków.
Jaka chropowatość krawędzi jest akceptowalna?
Zależy od przeznaczenia detalu, nie od możliwości maszyny. Dla elementów konstrukcyjnych idących do spawania wystarcza zakres 2 wg ISO 9013, czyli Rz5 do 48 µm przy blasze 10 mm. Dla powierzchni widocznych i detali pod powłoki dekoracyjne warto zażądać zakresu 1. Narzucanie zakresu 1 detalom, które i tak zostaną zaspawane, podnosi koszt bez korzyści dla wyrobu.
Dlaczego krawędź nie jest prostopadła?
Ukos symetryczny, czyli jednakowe odchylenie obu ścian rzazu, wskazuje na błędną pozycję ogniska i koryguje się testem ogniskowej. Ukos jednostronny wskazuje na rozcentrowanie wiązki względem osi dyszy i wymaga procedury centrowania. Trzecią przyczyną jest naturalna stożkowatość rosnąca z grubością — przy blachach powyżej 20 mm pewne zwężenie rzazu ku dołowi jest zjawiskiem normalnym i mieści się w zakresie 2 normy.
Czy krawędź po cięciu azotem wymaga pasywacji?
Sama krawędź cięta azotem nie wymaga pasywacji — warstwa pasywna odtwarza się samoistnie w kontakcie z powietrzem. Pasywacji wymagają natomiast miejsca po spawaniu oraz krawędzie, które miały kontakt z narzędziami zanieczyszczonymi cząstkami stali węglowej. W środowiskach chlorkowych i w przemyśle spożywczym pasywację stosuje się profilaktycznie na całym detalu.